2026-09-10
Точное литье бронзы представляет собой сложный металлургический процесс, направленный на получение деталей с высокими требованиями к геометрической точности, качеству поверхности и механическим свойствам. В контексте промышленного производства, особенно в секторах тяжелого машиностроения и аграрной техники, этот метод позволяет создавать компоненты, которые трудно или экономически нецелесообразно изготавливать другими способами, такими как механическая обработка из сплошного материала или традиционное литье в песчаные формы с последующей грубой обработкой.
Ключевым аспектом, определяющим качество точного литья бронзы, является выбор конкретной технологии формообразования. Наиболее распространенными методами в этой категории являются литье по выплавляемым моделям (investment casting) и литье в кокиль (gravity die casting), а также центробежное литье для изделий типа втулок и подшипников скольжения. Каждый из этих методов имеет свои физические ограничения и преимущества, которые напрямую влияют на эксплуатационные характеристики готового изделия.
Бронза как материал обладает уникальным сочетанием свойств: высокой коррозионной стойкостью, отличными антифрикционными характеристиками и способностью выдерживать значительные ударные нагрузки без хрупкого разрушения. Однако реализация этих свойств в готовой детали критически зависит от чистоты сплава, отсутствия внутренних дефектов (раковин, пор, шлаковых включений) и правильной структуры кристаллической решетки, которая формируется в процессе остывания отливки. Именно поэтому термин «точное литье» относится не только к размерной точности, но и к точности соблюдения химического состава и технологических параметров процесса.
Для B2B-закупщиков и инженеров-конструкторов понимание различий между методами литья является фундаментальным при выборе поставщика. Например, литье по выплавляемым моделям обеспечивает высочайшую точность размеров и минимальные припуски на механическую обработку, что снижает стоимость финальной обработки детали. В то же время, для крупногабаритных узлов трансмиссии или ходовой части спецтехники могут применяться другие методы, обеспечивающие необходимую массивность и структурную однородность металла.
Процесс создания качественной бронзовой отливки начинается задолго до момента заливки металла в форму. Он включает в себя несколько критических этапов, каждый из которых должен быть строго регламентирован и контролируем. Нарушение на любом из этапов может привести к скрытым дефектам, которые проявятся только в процессе эксплуатации под нагрузкой, что недопустимо для ответственных узлов сельскохозяйственной и специальной техники.
При использовании метода литья по выплавляемым моделям создается восковая или полимерная модель будущей детали. Эта модель должна идеально повторять геометрию конечного изделия с учетом усадки материала при охлаждении. Для бронзы коэффициент усадки является стабильным, но требует точного расчета в зависимости от конкретного сплава (например, оловянистая бронза или алюминиевая бронза имеют разные показатели усадки).
После сборки моделей в блоки они покрываются керамической оболочкой. Качество этой оболочки определяет гладкость поверхности отливки. Если оболочка имеет микротрещины или неравномерную толщину, на поверхности бронзовой детали могут возникнуть наплывы или шероховатости, требующие дополнительной механической обработки. В условиях серийного производства, такого как на предприятиях, ориентированных на обеспечение отечественных машиностроителей, стабильность качества модельной оснастки является одним из ключевых факторов снижения брака.
Бронзовые сплавы чувствительны к окислению и поглощению газов при высоких температурах. Процесс плавки должен осуществляться в печах, обеспечивающих контролирующую атмосферу, или с использованием эффективных флюсов и защитных покрытий. Важнейшим этапом является введение легирующих элементов. Точность дозирования добавок определяет итоговые механические свойства:
Контроль химического состава проводится спектральным анализом каждой плавки. Это гарантирует, что материал соответствует заявленной марке ГОСТ или международным стандартам. Для компании, такой как «Дантон-хан-рихтер-лимитед», где особое внимание уделяется технологической автономии и соблюдению технических норм, входной контроль сырья и промежуточный контроль расплава являются обязательными процедурами, исключающими попадание некондиционного материала в производство.
Скорость и температура заливки влияют на структуру металла. Слишком быстрая заливка может привести к захвату воздуха и образованию газовых раковин, слишком медленная — к преждевременному затвердеванию и неполному заполнению тонких сечений формы. После заливки процесс охлаждения должен быть равномерным, чтобы избежать возникновения внутренних напряжений, которые могут привести к деформации детали или ее растрескиванию при механической обработке.
Готовые отливки подвергаются многоступенчатому контролю. Визуальный осмотр позволяет выявить поверхностные дефекты: трещины, недоливы, шлаковые включения. Измерительный контроль подтверждает соответствие геометрических параметров чертежу. Однако для ответственных деталей, работающих в узлах трансмиссии или гидравлики, визуального контроля недостаточно.
Применяются методы неразрушающего контроля (НК):
В производственной базе «Дантон-хан-рихтер-лимитед» контроль качества реализуется на всех этапах — от входного контроля сырья до финальной приёмки готовой продукции. Применяются методы визуального, измерительного и неразрушающего контроля в соответствии с действующими ГОСТ и внутренними техническими условиями. Обеспечивается полная прослеживаемость партий, что позволяет в случае возникновения рекламации точно установить условия производства конкретной детали.
Бронзовые детали находят широкое применение в конструкциях сельскохозяйственной и специальной техники благодаря своей способности работать в условиях высоких нагрузок, вибрации и абразивного износа. Выбор бронзы для конкретных узлов обусловлен необходимостью обеспечения надежности и долговечности механизмов, ремонт которых в полевых условиях затруднен или невозможен.
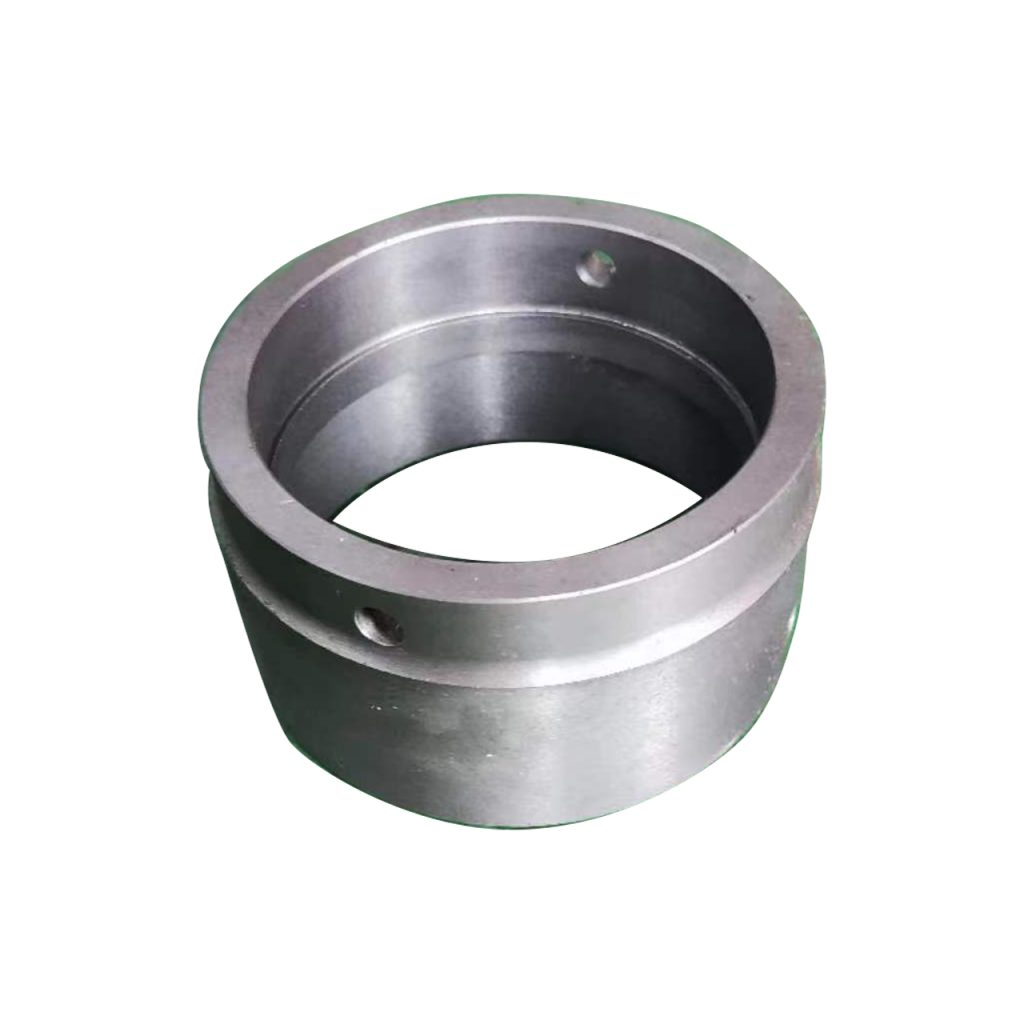
Одним из наиболее важных направлений применения точного литья бронзы является производство элементов трансмиссии. В коробках передач, бортовых редукторах и раздаточных коробках тракторов и комбайнов бронза используется для изготовления:
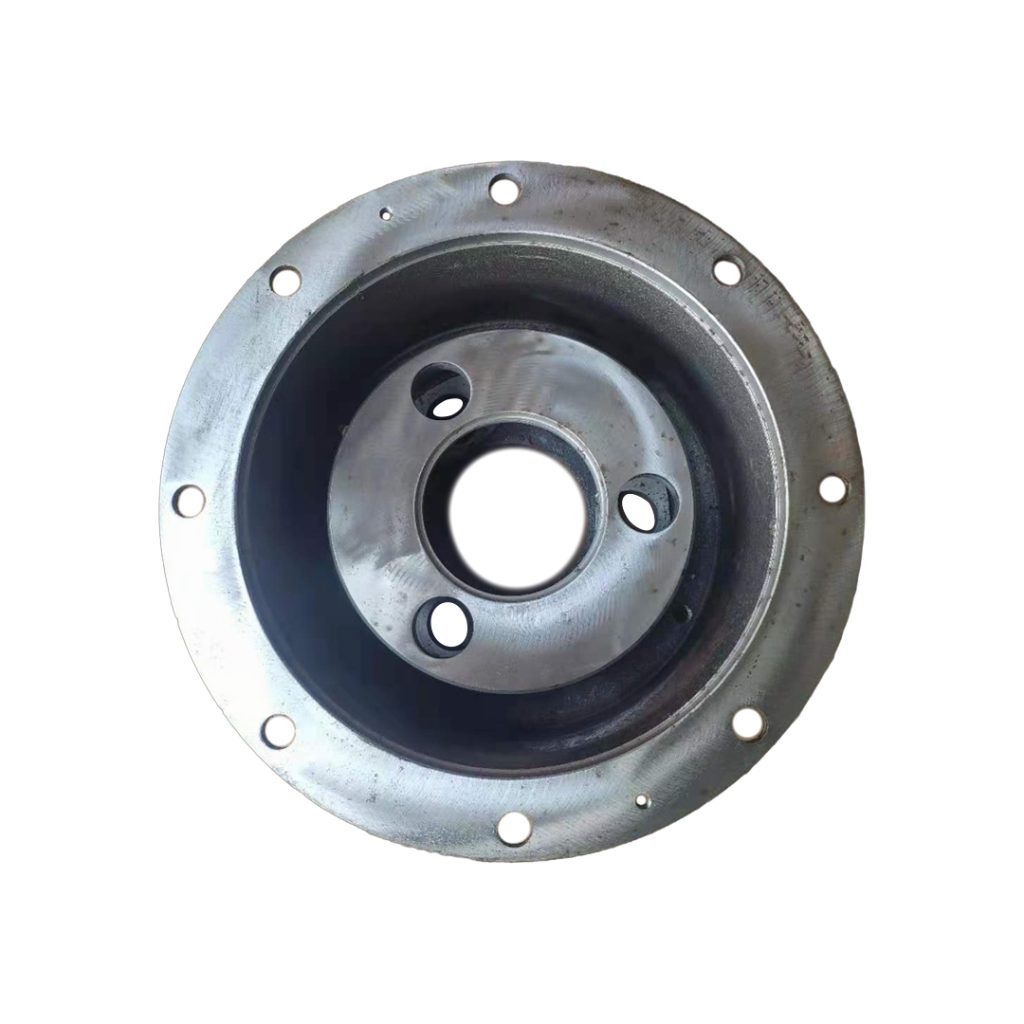
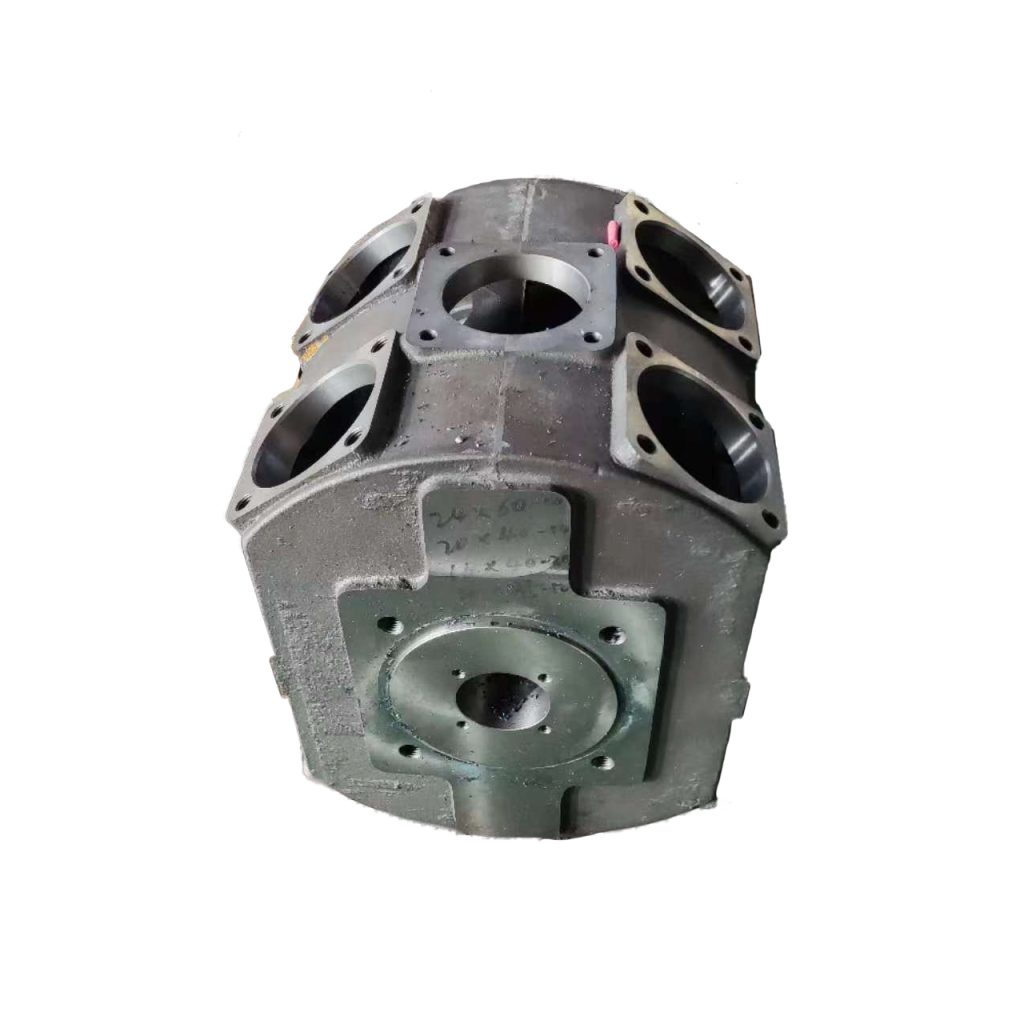
Компания «Дантон-хан-рихтер-лимитед» производит широкий спектр таких компонентов, включая стакан коробки передач, крышку коробки передач, корпус бортового редуктора трактора и корпус раздаточной коробки. Все эти изделия проектируются с учетом совместимости с существующими платформами отечественных тракторов и спецтехники. Использование собственных технических решений позволяет адаптировать геометрию отливок под специфические условия эксплуатации российской техники, где важны запас прочности и ремонтопригодность.
Гидравлика современной сельскохозяйственной техники работает под высоким давлением. Бронзовые отливки используются в гидрораспределителях, насосах и гидроцилиндрах. Коррозионная стойкость бронзы к гидравлическим маслам и ее способность сохранять герметичность в парах трения делают её незаменимым материалом для плунжеров, золотников и направляющих втулок.
Чугунный корпус насоса, упоминаемый в номенклатуре «Дантон-хан-рихтер-лимитед», часто работает в паре с бронзовыми или латунными внутренними компонентами. Точность изготовления этих сопрягаемых деталей определяет КПД гидросистемы и отсутствие утечек. Любое отклонение в геометрии может привести к падению давления и потере мощности навесного оборудования.
В ходовой части гусеничных и колесных машин бронзовые втулки и оси воспринимают ударные нагрузки от неровностей грунта. Абразивный износ от попадания пыли и грязи требует использования материалов с высокой твердостью поверхности. Специальные бронзовые сплавы позволяют продлить срок службы ходовой части в несколько раз по сравнению с обычными сталями.
Рабочие органы, такие как профессиональные измельчители, также содержат элементы, подверженные интенсивному износу. Хотя режущие кромки обычно изготавливаются из закаленной стали, опорные узлы и подшипниковые узлы измельчителей часто выполняются из бронзы для обеспечения плавности вращения и защиты от заклинивания при попадании посторонних предметов.
Для закупщиков и инженеров выбор производителя бронзовых отливок — это не просто поиск наименьшей цены, а оценка способности поставщика обеспечить стабильное качество и соблюдение сроков. Рынок промышленных компонентов характеризуется высокой вариативностью качества, поэтому важно обращать внимание на следующие аспекты.
Надежный поставщик должен обладать полным циклом производства или строго контролировать все этапы цепочки создания стоимости. Вертикально интегрированная структура, такая как у «Дантон-хан-рихтер-лимитед», включающая участки литья, механической обработки, ковки и сборки, позволяет минимизировать риски срывов сроков, связанные с зависимостью от субподрядчиков. Компания опирается на собственные технические решения и устоявшиеся производственные стандарты, что позволяет формировать устойчивую продуктовую матрицу без привлечения сторонних лицензий или импортных аналогов.
Наличие собственного парка оборудования для механической обработки критически важно. Точная отливка редко используется в «сыром» виде; она требует финишной обработки поверхностей сопряжения, сверления отверстий и нарезки резьбы. Если поставщик передает эти операции на сторону, возрастают риски накопления погрешностей и увеличения логистического цикла.
Узкая специализация на деталях и узлах для тракторной и специальной техники обеспечивает высокую степень адаптации решений. Универсальные литейные цеха могут не учитывать специфику нагрузок в сельскохозяйственной технике, где режимы работы характеризуются частыми пиковыми перегрузками и работой в загрязненной среде. Производитель, глубоко понимающий отрасль, способен предложить конструктивные улучшения, повышающие ресурс детали.
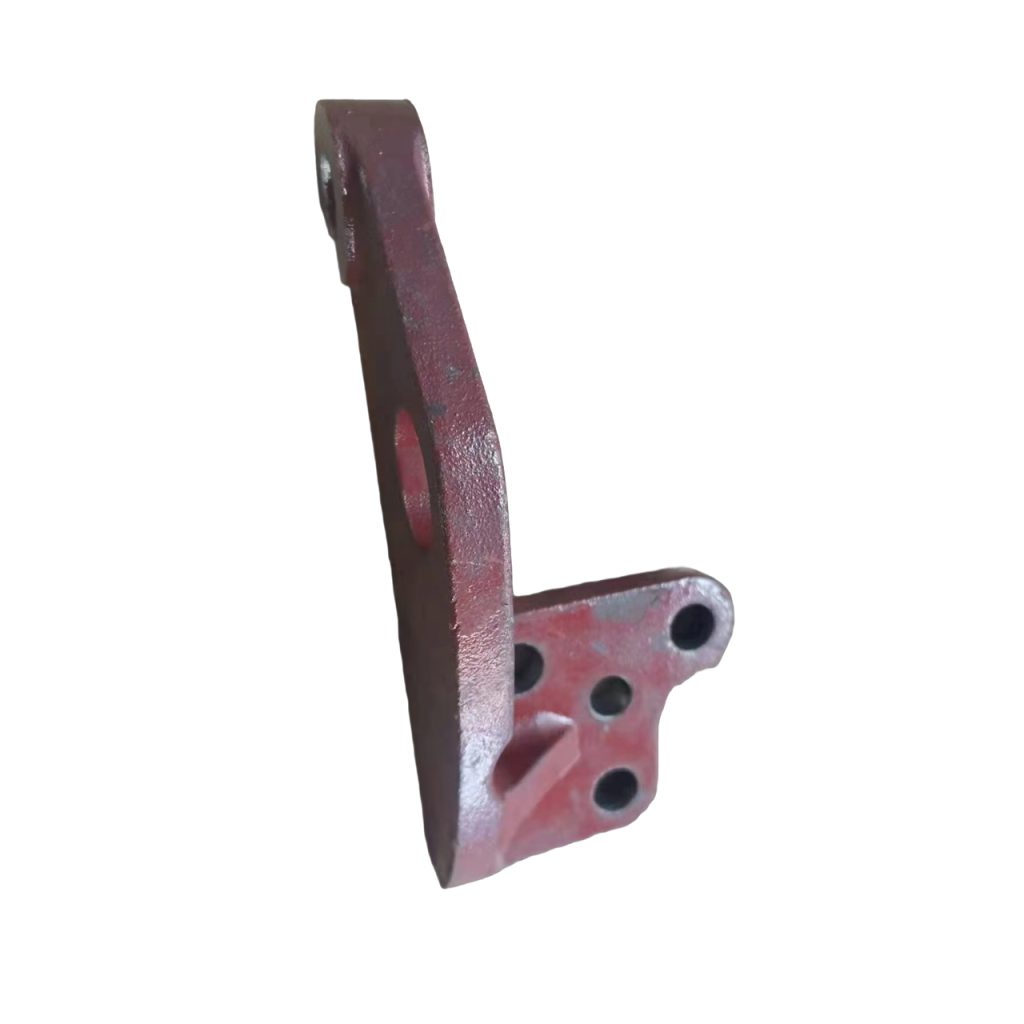
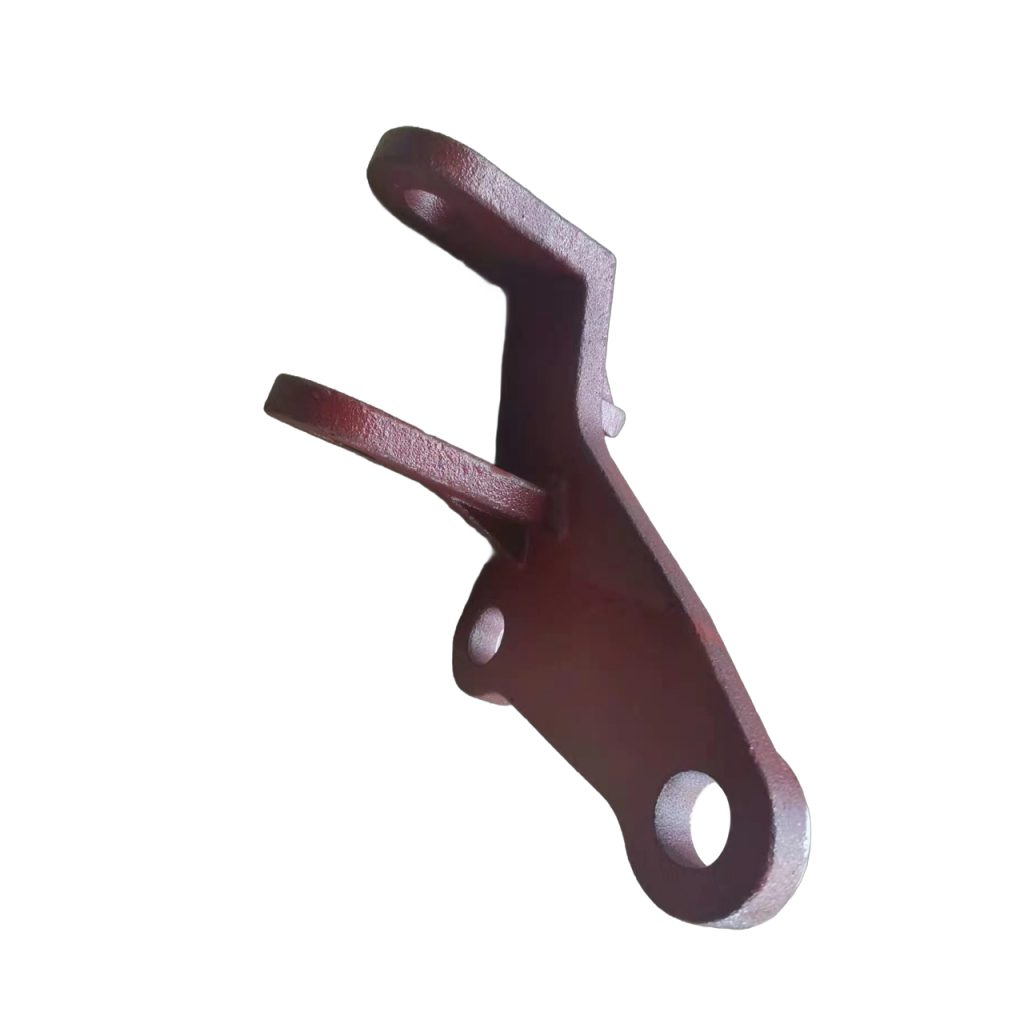
Например, при производстве кронштейна крепления тормозной камеры или корпуса трансмиссии важно не только соблюсти размеры, но и обеспечить правильную ориентацию волокон металла (в случае ковки) или направление кристаллизации (в случае литья) относительно вектора основной нагрузки. Такой подход возможен только при наличии глубокой инженерной экспертизы внутри компании-производителя.
В B2B-секторе, особенно при работе с государственными заказами или крупными машиностроительными холдингами, критическое значение имеет документальное сопровождение. Поставщик должен предоставлять:
«Дантон-хан-рихтер-лимитед» обеспечивает полную прослеживаемость партий и документирование технологических операций. Регулярная аттестация персонала и система управления качеством поддерживают стабильные сроки изготовления и гарантированную готовность к отгрузке. Для покупателя это означает снижение административной нагрузки и уверенность в том, что продукция пройдет входной контроль на предприятии-заказчике без замечаний.
Стабильность поставок является одним из ключевых преимуществ вертикально интегрированной структуры. Надежная логистика и предсказуемые сроки выполнения заказов позволяют заводам-изготовителям техники поддерживать минимальные складские запасы, работая по системе «точно в срок» (just-in-time). Продукция компании поставляется на предприятия машиностроения и сервисные центры по всей территории Российской Федерации.
Сервисная политика предусматривает консультационную поддержку по вопросам монтажа, эксплуатации и замены компонентов. Индивидуальный подход к техническим заданиям и оперативная обратная связь помогают решать нестандартные задачи, возникающие при модернизации существующей техники или разработке новых моделей.
Чтобы облегчить выбор технологии и поставщика, ниже приведена сравнительная таблица основных методов литья, применяемых для бронзы. Важно понимать, что ни один метод не является универсально лучшим; выбор зависит от геометрии детали, требуемой точности и объема партии.
| Критерий | Литье по выплавляемым моделям | Литье в кокиль | Центробежное литье |
|---|---|---|---|
| Точность размеров | Высокая (минимальные припуски) | Средняя | Низкая (требуется мехобработка) |
| Качество поверхности | Отличное | Хорошее | Грубое |
| Сложность геометрии | Высокая (любые формы) | Ограниченная (простые формы) | Только тела вращения (втулки, трубы) |
| Механические свойства | Хорошие | Высокие (мелкозернистая структура) | Очень высокие (отсутствие пор) |
| Экономичность для малых серий | Средняя (дорогие модели) | Высокая (долговечные кокили) | Высокая для втулок |
| Применение в спецтехнике | Сложные корпуса, кронштейны | Шестерни, простые фланцы | Подшипники скольжения, втулки |
Для компании, ориентированной на производство широкого спектра деталей, от альтернативных видов литья до сборки сложных узлов, важно комбинировать эти технологии. Например, корпусные детали сложной формы могут изготавливаться по выплавляемым моделям, а цилиндрические элементы — методом центробежного литья. Такой гибкий подход позволяет оптимизировать себестоимость продукции без потери качества.
Точное литье бронзы является неотъемлемой частью современного машиностроения, обеспечивая надежность и долговечность критически важных узлов сельскохозяйственной и специальной техники. Выбор правильного технологического процесса и квалифицированного поставщика определяет эксплуатационные ресурсы машин и общую эффективность их использования.
При формировании заказа на бронзовые отливки рекомендуется:
Стратегическая цель укрепления роли отечественного производителя в цепочке создания стоимости достигается за счет повышения уровня локализации критически важных узлов. Использование компонентов, произведенных на российских предприятиях с соблюдением строгих технических норм, обеспечивает технологический суверенитет отрасли и стабильность поставок независимо от внешних факторов.
Для уточнения технических требований, получения коммерческого предложения или консультации по выбору материалов для ваших проектов, рекомендуется связаться с отделом продаж производителя. Индивидуальный подход к каждому заказу позволяет найти оптимальное решение как для серийного производства, так и для изготовления единичных комплектующих.