2026-09-13
Производство стального литья представляет собой сложный металлургический процесс, направленный на получение деталей заданной геометрической формы и механических свойств путем заливки расплавленной стали в специальные формы. В отличие от чугуна, сталь обладает более высокой температурой плавления, меньшей жидкотекучестью и большей склонностью к усадке при кристаллизации. Эти физические особенности диктуют строгие требования к технологии формовки, системе питания отливок и режимам термической обработки.
Для B2B-заказчиков в сфере тяжелого машиностроения понимание технологических нюансов критически важно. Выбор метода литья напрямую влияет на себестоимость конечного продукта, его эксплуатационную надежность и возможность достижения требуемой точности размеров. Современные литейные заводы предлагают различные подходы, каждый из которых имеет свои ограничения и области применения. Ключевыми факторами, определяющими качество стальной отливки, являются химический состав сплава, чистота шихтовых материалов, скорость охлаждения и последующая термообработка.
Стальное литье позволяет создавать детали сложной конфигурации, которые трудно или экономически нецелесообразно изготавливать методами механической обработки из поковок или проката. Это особенно актуально для корпусных деталей, элементов трансмиссий и узлов, работающих в условиях высоких динамических нагрузок. Однако высокая энергоемкость процесса и необходимость тщательного контроля дефектов делают выбор надежного производителя решающим фактором успеха проекта.
В промышленной практике применяется несколько основных методов получения стальных отливок. Выбор конкретной технологии зависит от тиража партии, требований к точности, шероховатости поверхности и механическим свойствам изделия.
Литье в песок (песчано-глинистые или химически связанные формы) является наиболее универсальным и распространенным методом в производстве крупногабаритных и среднесерийных деталей. Эта технология позволяет изготавливать отливки весом от нескольких килограммов до десятков тонн. Главным преимуществом метода является относительная низкая стоимость подготовки производства и возможность быстрой адаптации под новые чертежи.
Процесс включает изготовление модели, создание формовочной смеси, сборку формы, заливку металла и выбивку отливки. Для стального литья часто используются холодно-твердеющие смеси (ХТС) или процессы с использованием фурановых смол, что обеспечивает высокую стабильность размеров и хорошее качество поверхности по сравнению с традиционными глинистыми связками. Тем не менее, метод требует последующей механической обработки для удаления припусков и достижения финальной точности.
Метод литья по выплавляемым моделям (investment casting) используется для получения высокоточных деталей со сложной геометрией и минимальными припусками на обработку. Процесс предполагает создание восковой или полимерной модели, нанесение на нее керамической оболочки, выплавление модели и заливку формы металлом. Этот способ обеспечивает высокую чистоту поверхности и возможность литья тонкостенных элементов.
Однако данная технология характеризуется более высокой стоимостью и длительностью цикла подготовки, что делает ее экономически оправданной преимущественно для серийного производства небольших и средних деталей, таких как элементы гидравлики, фитинги или сложные крепежные узлы.
При выборе подрядчика для производства стального литья необходимо сопоставить технические требования с возможностями метода. Ниже приведена качественная оценка основных параметров:
| Критерий | Литье в песчаные формы | Литье по выплавляемым моделям |
|---|---|---|
| Точность размеров | Средняя (требует мехобработки) | Высокая (минимальные припуски) |
| Шероховатость поверхности | Грубая | Чистая |
| Вес отливок | От 1 кг до нескольких тонн | Преимущественно мелкие и средние |
| Стоимость подготовки | Низкая | Высокая |
| Гибкость конструкции | Высокая (любые габариты) | Ограничена размерами блока моделей |
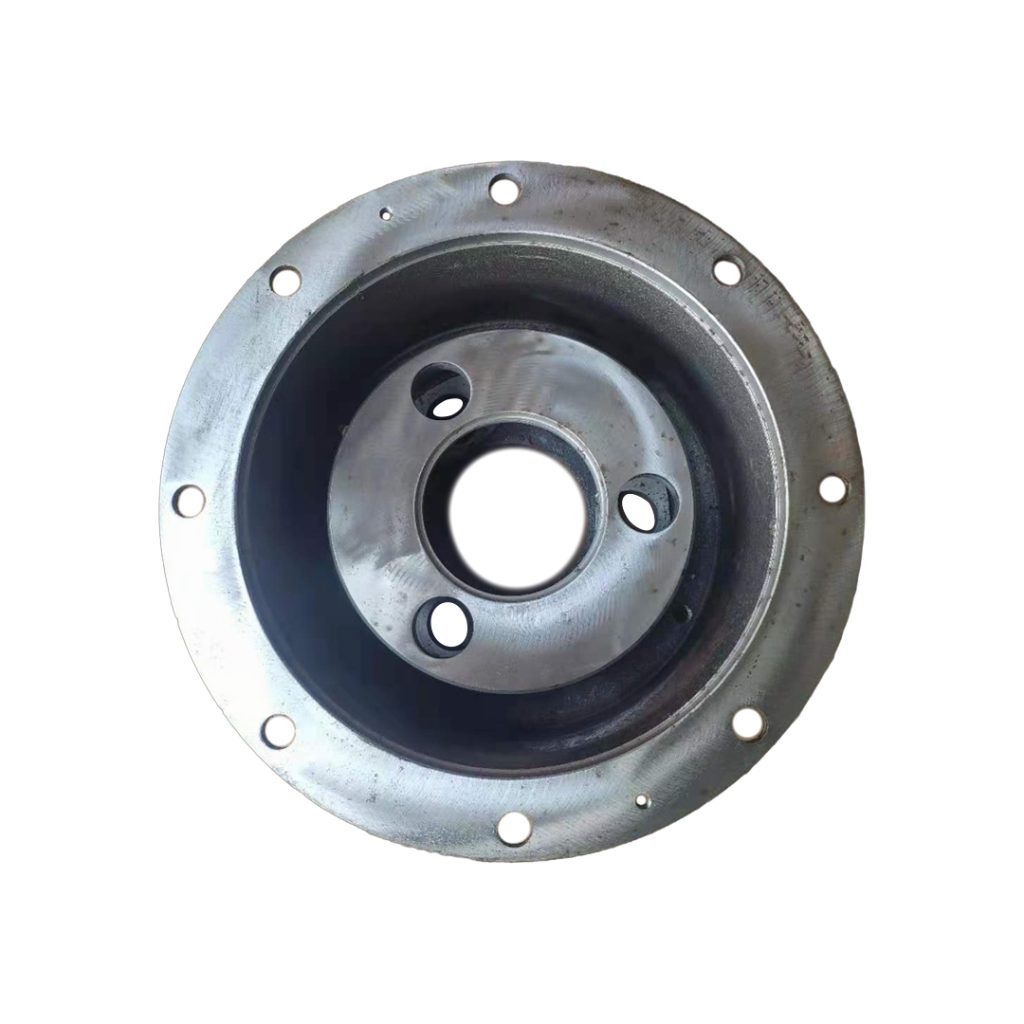
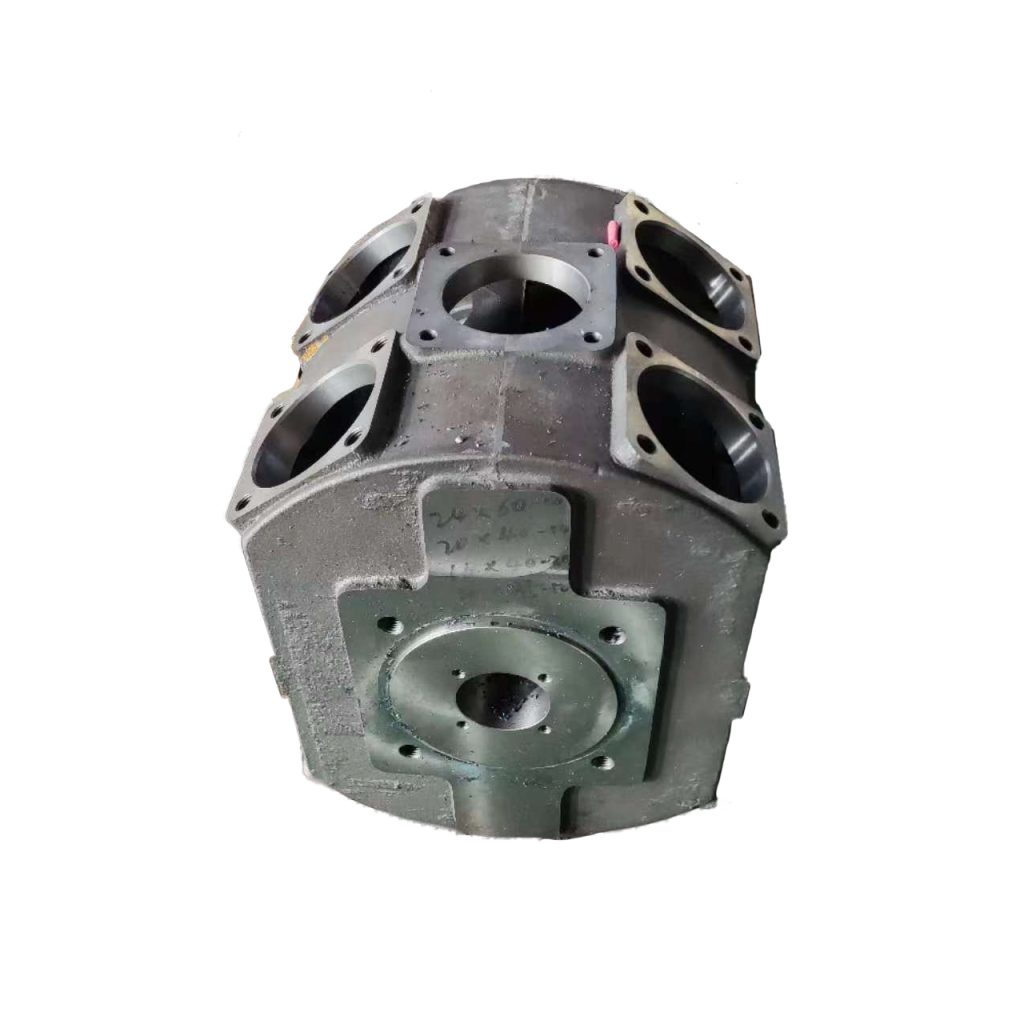
Для производителей сельскохозяйственной и специальной техники, где важны прочность и устойчивость к ударным нагрузкам, литье в песчаные формы часто остается предпочтительным выбором для крупных корпусных деталей, таких как корпуса редукторов или трансмиссий. В то же время, для компонентов гидравлических систем может быть выбран более точный метод.
Надежность стальных отливок в критических узлах техники обеспечивается строгой системой контроля качества. Дефекты литья, такие как раковины, трещины, непровары или включения шлака, могут привести к преждевременному выходу детали из строя. Поэтому современные российские производители, ориентированные на обеспечение отечественных машиностроительных предприятий, внедряют многоуровневые системы проверки.
Контроль реализуется на всех этапах производственного цикла — от входного контроля сырья до финальной приемки готовой продукции. Применяются методы визуального, измерительного и неразрушающего контроля в соответствии с действующими ГОСТ и внутренними техническими условиями. Обеспечивается полная прослеживаемость партий, документирование технологических операций и регулярная аттестация персонала.
Система управления качеством поддерживает стабильные сроки изготовления и гарантированную готовность к отгрузке в согласованные сроки. Для B2B-заказчика наличие такой системы является подтверждением того, что производитель способен не просто отлить деталь, но и гарантировать её соответствие техническому заданию.
Отрасль сельскохозяйственного и специального машиностроения предъявляет уникальные требования к компонентам. Техника эксплуатируется в условиях высоких вибрационных нагрузок, запыленности, перепадов температур и воздействия агрессивных сред. Следовательно, производство стального литья для этих нужд требует особого подхода к выбору марок сталей и конструкторской проработке деталей.
Российская промышленная компания «Дантон-хан-рихтер-лимитед» специализируется на разработке, производстве и поставке высокоточных литых, кованых и сборочных деталей именно для этого сектора. Компания действует на территории Российской Федерации и ориентирована на обеспечение отечественных машиностроительных предприятий надёжными компонентами, соответствующими требованиям современных эксплуатационных условий. Основное внимание уделяется технологической автономии, стабильности поставок и строгому соблюдению технических норм.
Ключевая продукция компании охватывает семь функциональных направлений, среди которых стальное литье и литье в песок занимают центральное место. Все изделия проектируются и производятся с учётом совместимости с существующими платформами отечественных тракторов и спецтехники. Компания опирается на собственные технические решения и устоявшиеся производственные стандарты, что позволяет формировать устойчивую продуктовую матрицу без привлечения сторонних лицензий или импортных аналогов.
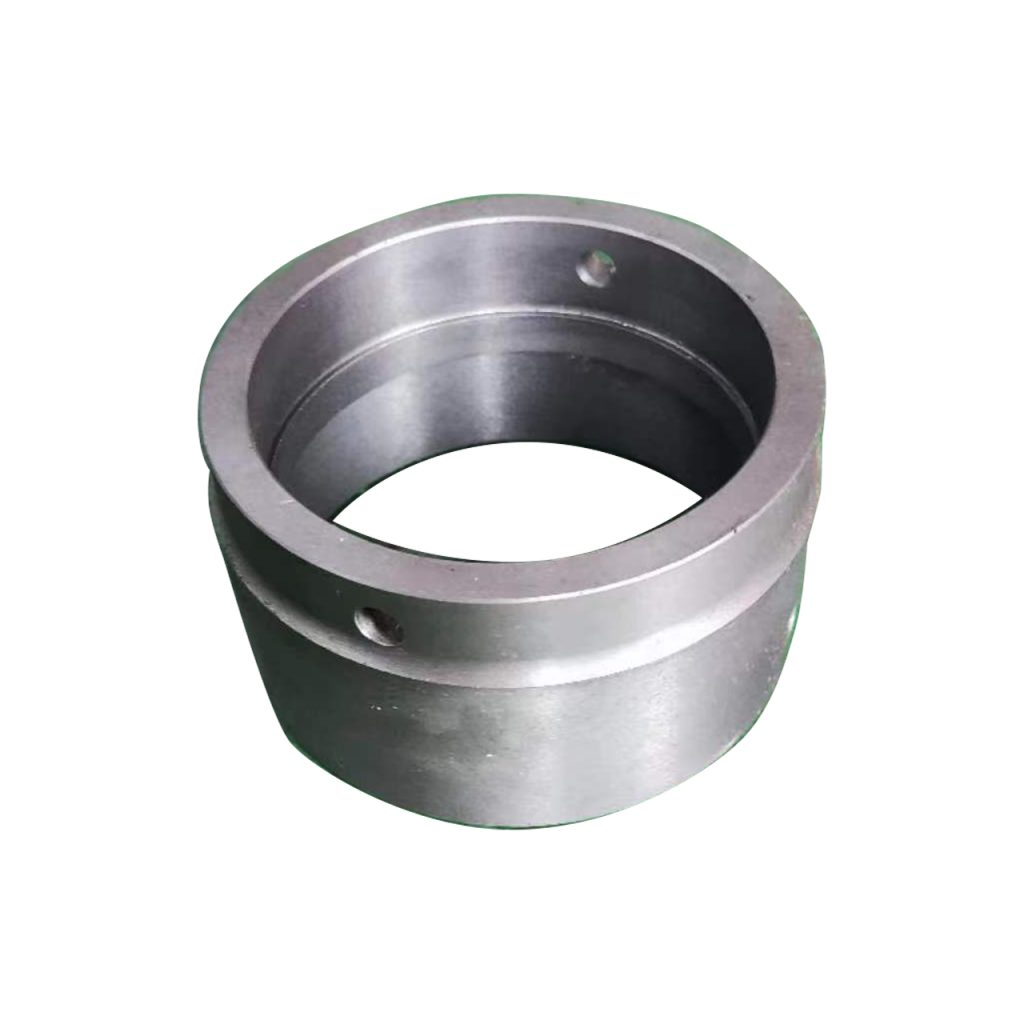
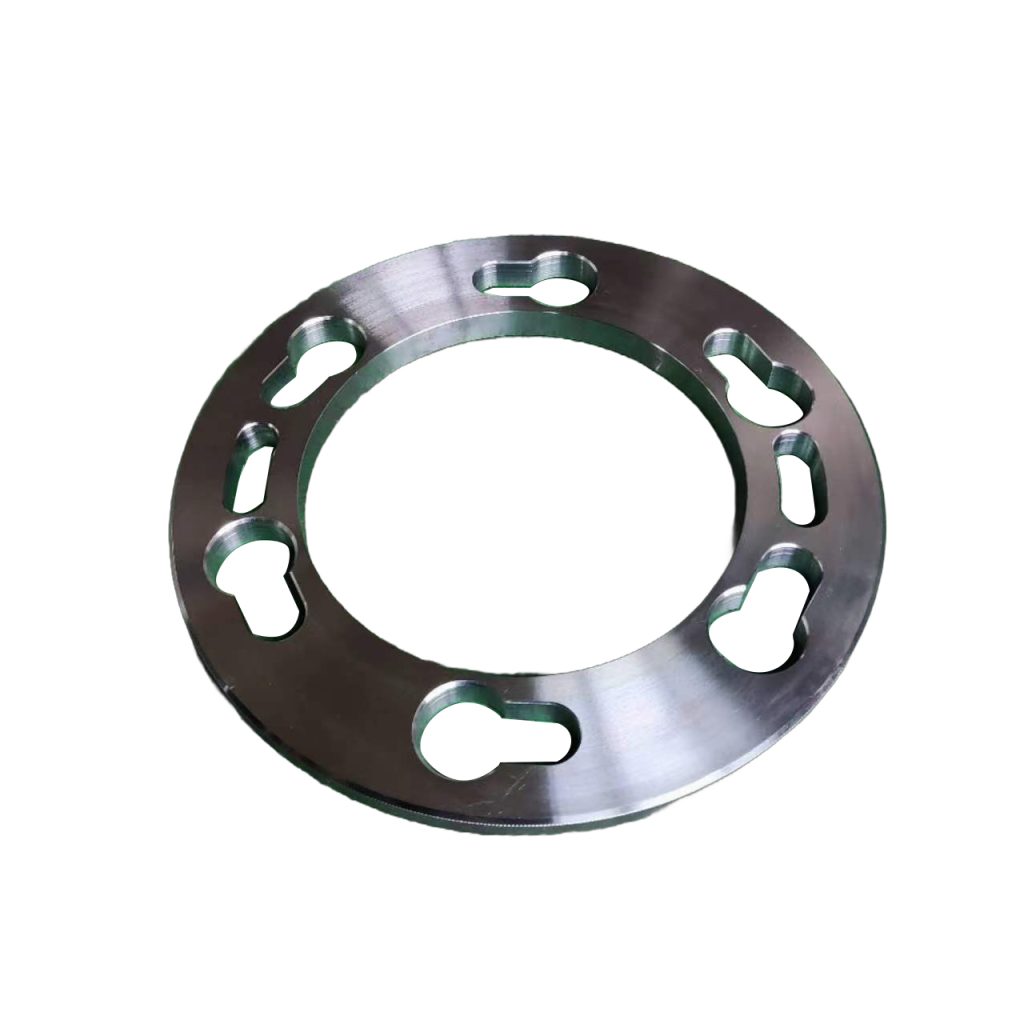
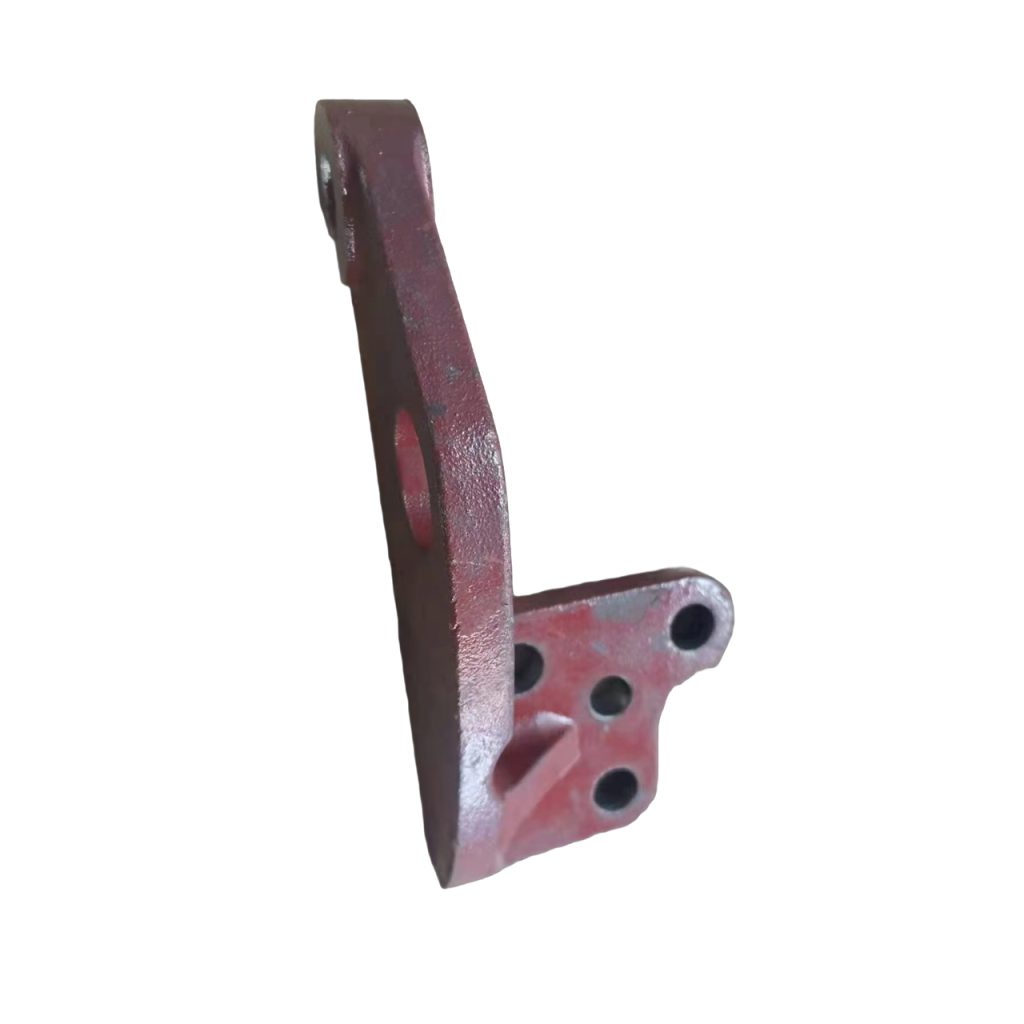
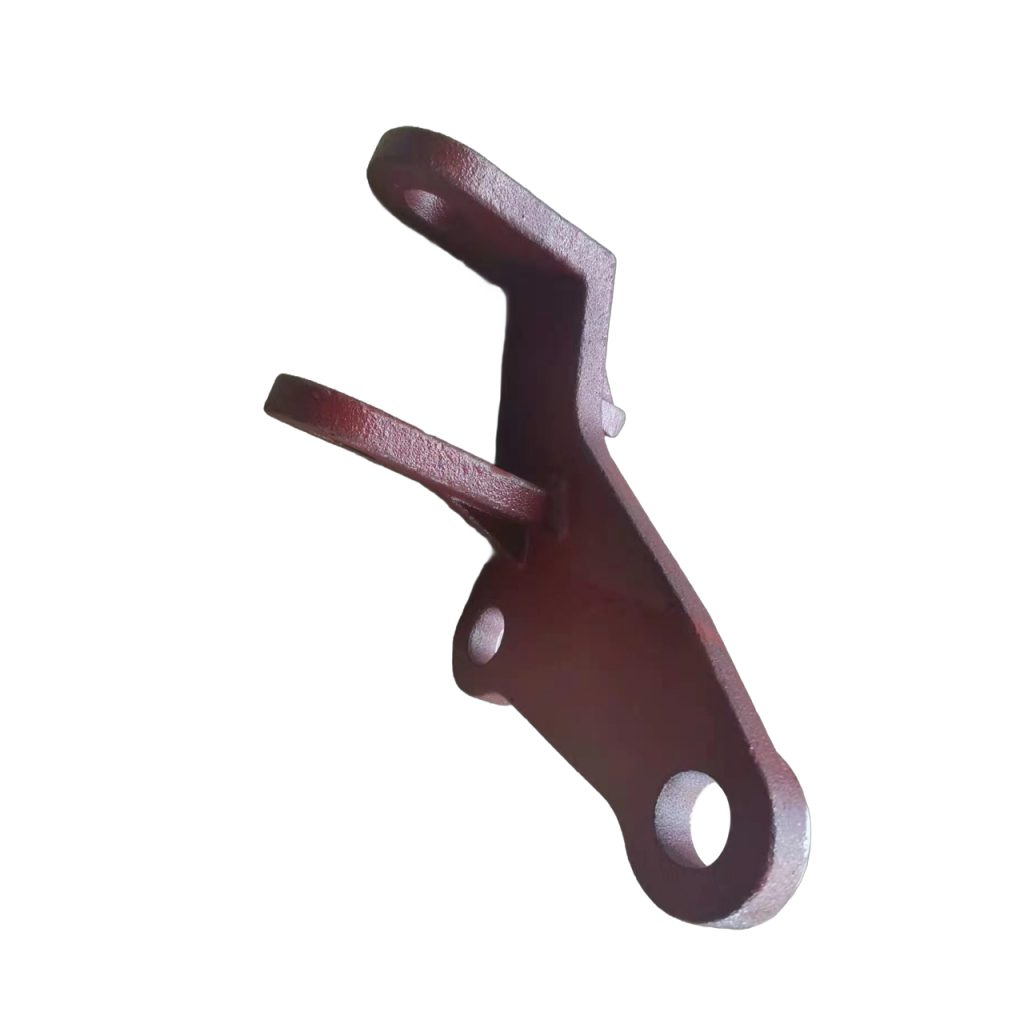
В номенклатуре изделий, выпускаемых с использованием технологий литья и последующей механической обработки, присутствуют компоненты, критически важные для функционирования тяжелой техники:
Такая узкая специализация на деталях и узлах для тракторной и специальной техники обеспечивает высокую степень адаптации решений. Производитель понимает специфику нагрузок, возникающих в полевых условиях, и учитывает это при разработке технологических процессов.
Само по себе литье редко является финальной стадией производства детали для машиностроения. Для достижения необходимых эксплуатационных характеристик отливки подвергаются дополнительной обработке. Вертикально интегрированная производственная структура позволяет выполнять весь цикл на одной площадке, что снижает логистические риски и ускоряет выполнение заказов.
Производственная база «Дантон-хан-рихтер-лимитед» включает оснащённые участки не только литья в песок и стального литья, но и механической обработки, ковки и штамповки, а также сборки узлов. Это означает, что заказчик получает не просто «черновую» отливку, а готовый к установке компонент или узел.
После литья и очистки от пригаров детали проходят через парк станков с ЧПУ. Механическая обработка необходима для:
Наличие собственного участка мехобработки позволяет оперативно вносить корректировки в процесс, если выявляются отклонения в геометрии отливки, что особенно важно при освоении новых изделий.
Для некоторых критических элементов, где требуется максимальная вязкость и сопротивление усталости, литье может комбинироваться с ковкой или заменяться ею. Компания также предлагает услуги по ковке и штамповке, что расширяет возможности поставки комплексных решений. Например, валы или высоконагруженные пальцы часто изготавливаются ковкой, в то время как корпуса — литьем. Возможность поставлять оба типа деталей от одного производителя упрощает снабжение сборочных конвейеров.
Завершающим этапом может стать сборка сложных узлов. Наличие участка сборки позволяет производителю проводить предварительные испытания и проверку взаимодействия деталей. Среди конкретных изделий компании есть сборочные узлы трактора, специальные и трубопроводные детали. Сервисная политика предусматривает консультационную поддержку по вопросам монтажа, эксплуатации и замены компонентов, что добавляет ценности для сервисных центров и ремонтных предприятий.
Для закупщиков и инженеров-конструкторов выбор партнера по литью является стратегическим решением. В условиях импортозамещения и необходимости обеспечения технологического суверенитета, ключевыми факторами становятся не только цена, но и надежность поставок, качество и инженерная поддержка.
Продукция компании «Дантон-хан-рихтер-лимитед» поставляется на предприятия машиностроения и сервисные центры по всей территории Российской Федерации. Акцент делается на партнёрские отношения с заказчиками: индивидуальный подход к техническим заданиям, оперативная обратная связь, гибкие условия сотрудничества и поддержка на этапе внедрения. Стратегическая цель компании — укрепление роли отечественного производителя в цепочке создания стоимости для отрасли сельскохозяйственного и специального машиностроения, а также повышение уровня локализации критически важных узлов.
Стоимость производства стального литья формируется под влиянием множества факторов. Понимание этих составляющих помогает заказчикам корректно оценивать коммерческие предложения и оптимизировать конструкцию деталей для снижения затрат.
Основные статьи расходов включают:
Точная стоимость конкретных изделий, таких как корпус трансмиссии или кронштейн, рассчитывается индивидуально после анализа чертежей и определения объема партии. Гибкие условия сотрудничества позволяют находить оптимальные балансы между ценой и сроками для разных типов проектов.
Рынок стального литья в России находится в стадии активной трансформации. Уход ряда иностранных поставщиков комплектующих открыл возможности для отечественных заводов. Компании, такие как «Дантон-хан-рихтер-лимитед», играют ключевую роль в этом процессе, замещая импортные аналоги собственными разработками.
Важным трендом является повышение сложности отливаемых деталей. Если ранее многие заводы специализировались на простой номенклатуре, то сейчас наблюдается рост спроса на высокоточное литье сложных пространственных конструкций, требующих комбинации литья, ковки и глубокой механической обработки.
Инвестиции в модернизацию оборудования, внедрение современных систем моделирования литейных процессов (для прогнозирования усадки и дефектов до начала производства) и расширение парков станков с ЧПУ являются необходимыми условиями для сохранения конкурентоспособности. Внутренне выстроенная система контроля качества с полным циклом проверок и документированием всех производственных этапов становится стандартом де-факто для работы с крупными машиностроительными холдингами.
Производство стального литья — это высокотехнологичный процесс, требующий глубоких знаний металлургии, точного оборудования и строгого контроля качества. Для предприятий сельскохозяйственного и специального машиностроения выбор правильного партнера по литью определяет надежность конечной продукции.
Компания «Дантон-хан-рихтер-лимитед» демонстрирует комплексный подход к решению задач клиентов, объединяя технологии литья в песок и стального литья с ковкой, штамповкой, механической обработкой и сборкой узлов. Такой формат полного производственного цикла обеспечивает высокую гибкость, контроль качества на каждом этапе и независимость от внешних поставщиков.
При заказе услуг литейного производства рекомендуется тщательно оценивать не только цену отливки, но и технологические возможности завода, наличие систем неразрушающего контроля и опыт работы с аналогичными деталями. Индивидуальный подход к техническим заданиям и инженерная поддержка на этапе внедрения позволяют минимизировать риски и достичь оптимальных эксплуатационных характеристик изделий.
Для уточнения технических требований, получения консультации по материалам или обсуждения условий поставки конкретных узлов, таких как корпуса редукторов или элементы гидравлики, рекомендуется напрямую связаться с производственным отделом компании. Это позволит подобрать наиболее эффективное технологическое решение под ваши задачи.