2026-09-11
Литье цветных сплавов представляет собой сложный технологический процесс, требующий глубокого понимания физико-химических свойств металлов и точного соблюдения параметров формования. В отличие от черной металлургии, работа с алюминиевыми, медными, магниевыми и цинковыми сплавами предполагает учет их высокой химической активности при высоких температурах, склонности к газопоглощению и специфической усадки при кристаллизации. Для B2B-заказчиков в секторе тяжелого машиностроения понимание этих нюансов является критически важным при выборе поставщика компонентов, так как от качества литья напрямую зависят эксплуатационные характеристики конечной продукции — тракторов, специальной техники и гидравлических систем.
Ключевым аспектом производства является выбор метода литья, который определяется геометрией детали, требуемой точностью размеров, качеством поверхности и механическими свойствами материала. Основные технологии, применяемые в современной промышленности, включают литье в песчаные формы, литье под давлением, центробежное литье и литье по выплавляемым моделям. Каждый из этих методов имеет свои ограничения и преимущества, которые необходимо соотносить с техническим заданием на конкретное изделие.
Особое внимание при литье цветных сплавов уделяется подготовке расплава. Процессы рафинирования и модифицирования позволяют удалить неметаллические включения и водород, который является основным источником пористости в алюминиевых и магниевых сплавах. Нарушение технологии плавки или использование некачественного вторичного сырья без надлежащей очистки приводит к снижению механической прочности деталей, что недопустимо для узлов, работающих под высокими нагрузками, таких как корпуса трансмиссий или элементы ходовой части.
При заказе литых компонентов инженерно-техническим службам предприятий необходимо четко понимать, какая технология обеспечит оптимальное соотношение стоимости и качества для конкретной детали. Ниже приведен сравнительный анализ наиболее распространенных методов, используемых при производстве деталей для сельскохозяйственной и специальной техники.
| Метод литья | Преимущества | Ограничения | Типичное применение |
|---|---|---|---|
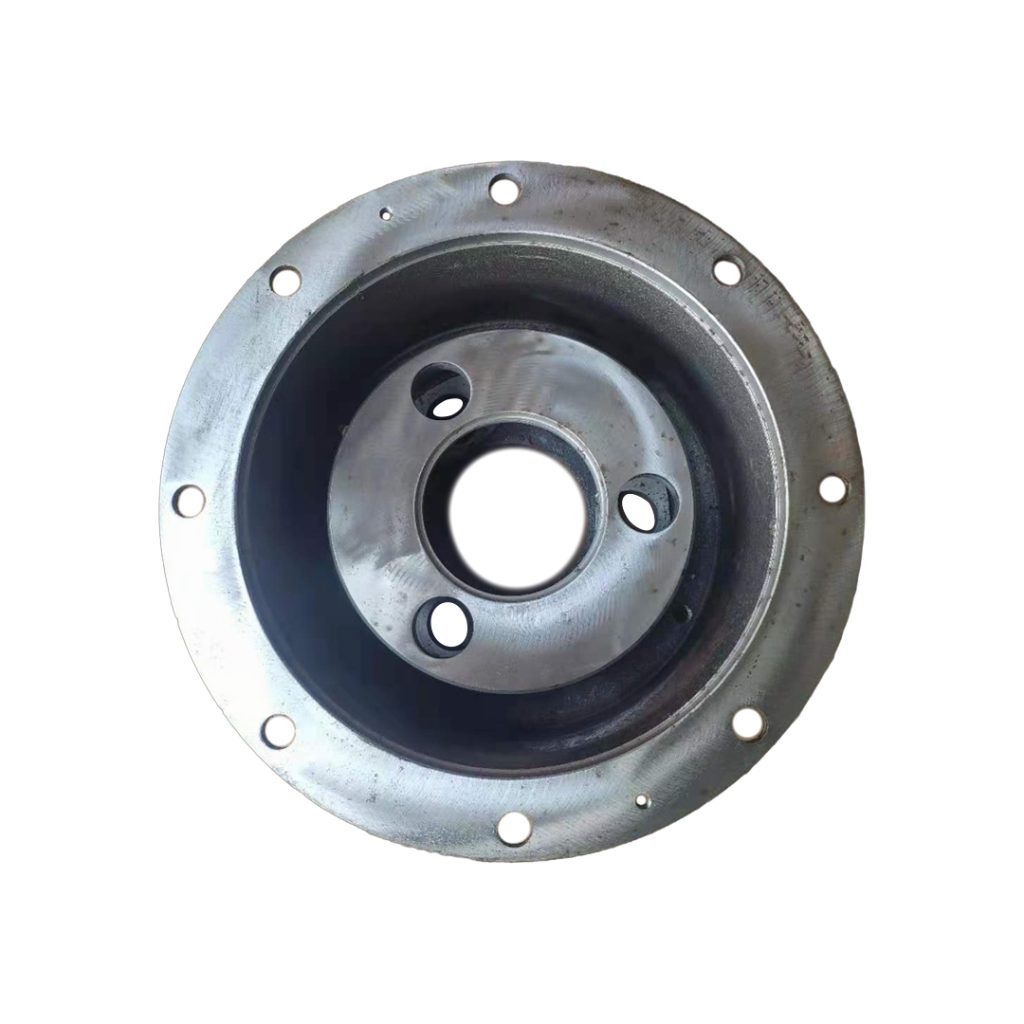
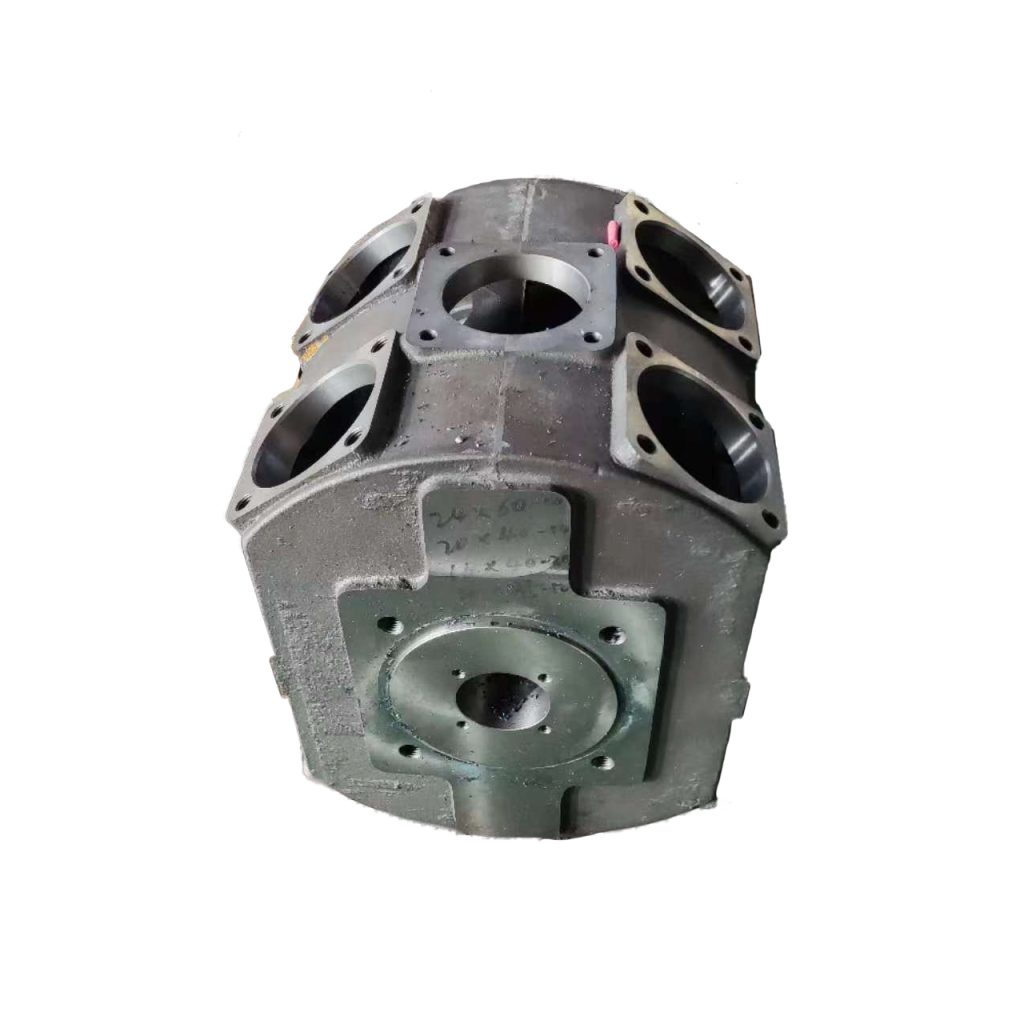
| Литье в песчаные формы | Низкая стоимость оснастки, возможность изготовления крупногабаритных деталей, гибкость в изменении конструкции | Более низкая точность размеров и качество поверхности по сравнению с другими методами, необходимость последующей механообработки | Корпуса редукторов, крупные кронштейны, базовые детали рам |
| Литье под давлением (кокильное) | Высокая производительность, отличная точность размеров, высокое качество поверхности, минимальная механообработка | Высокая стоимость пресс-форм, ограничения по габаритам и толщине стенок, риск внутренней пористости | Мелкие и средние детали, крышки, корпуса насосов, элементы управления |
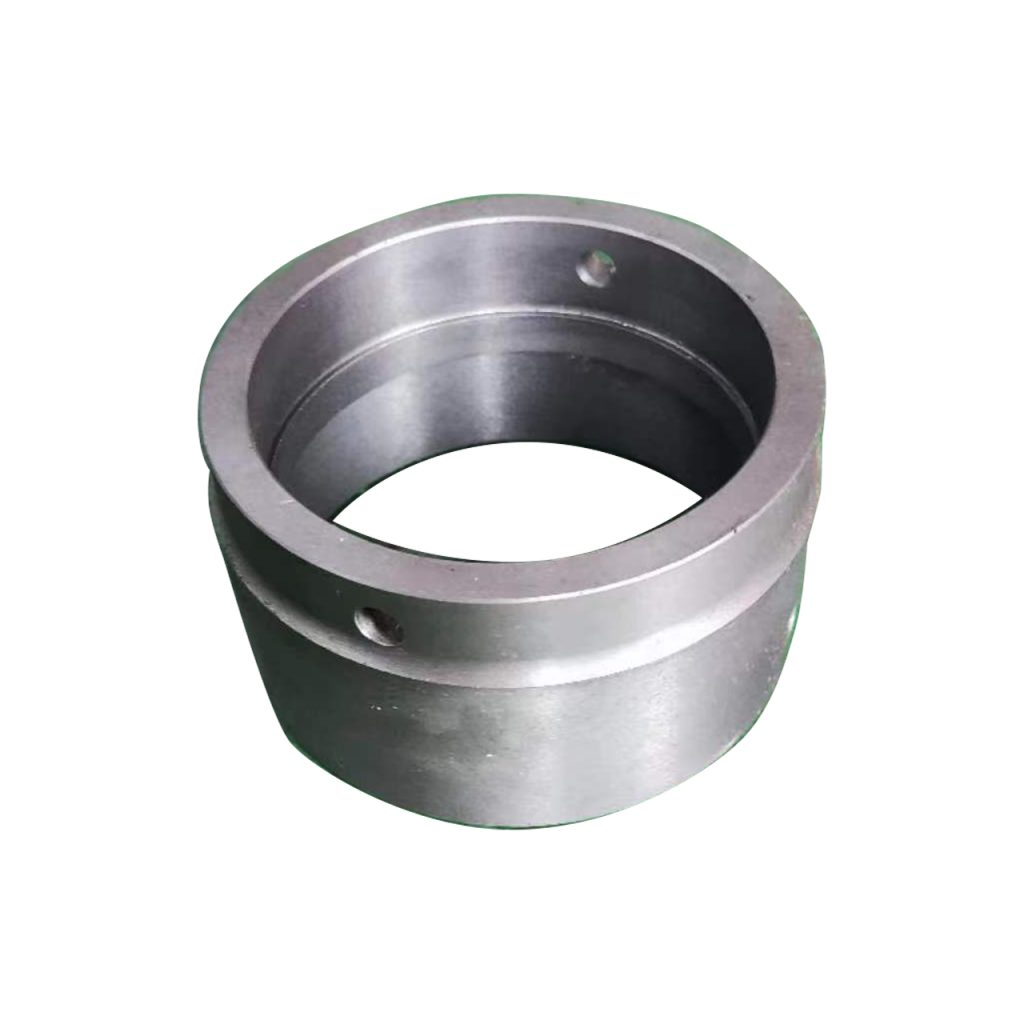
| Центробежное литье | Высокая плотность металла, отсутствие усадочных раковин, однородная структура | Ограничение по форме изделий (преимущественно тела вращения), сложность изготовления деталей с внутренними полостями сложной геометрии | Втулки, кольца, гильзы цилиндров |
| Литье по выплавляемым моделям | Высокая точность, возможность получения сложных внутренних полостей, отличное качество поверхности | Длительный технологический цикл, высокая стоимость, ограничения по массе детали | Сложные профилированные детали, элементы гидравлики |
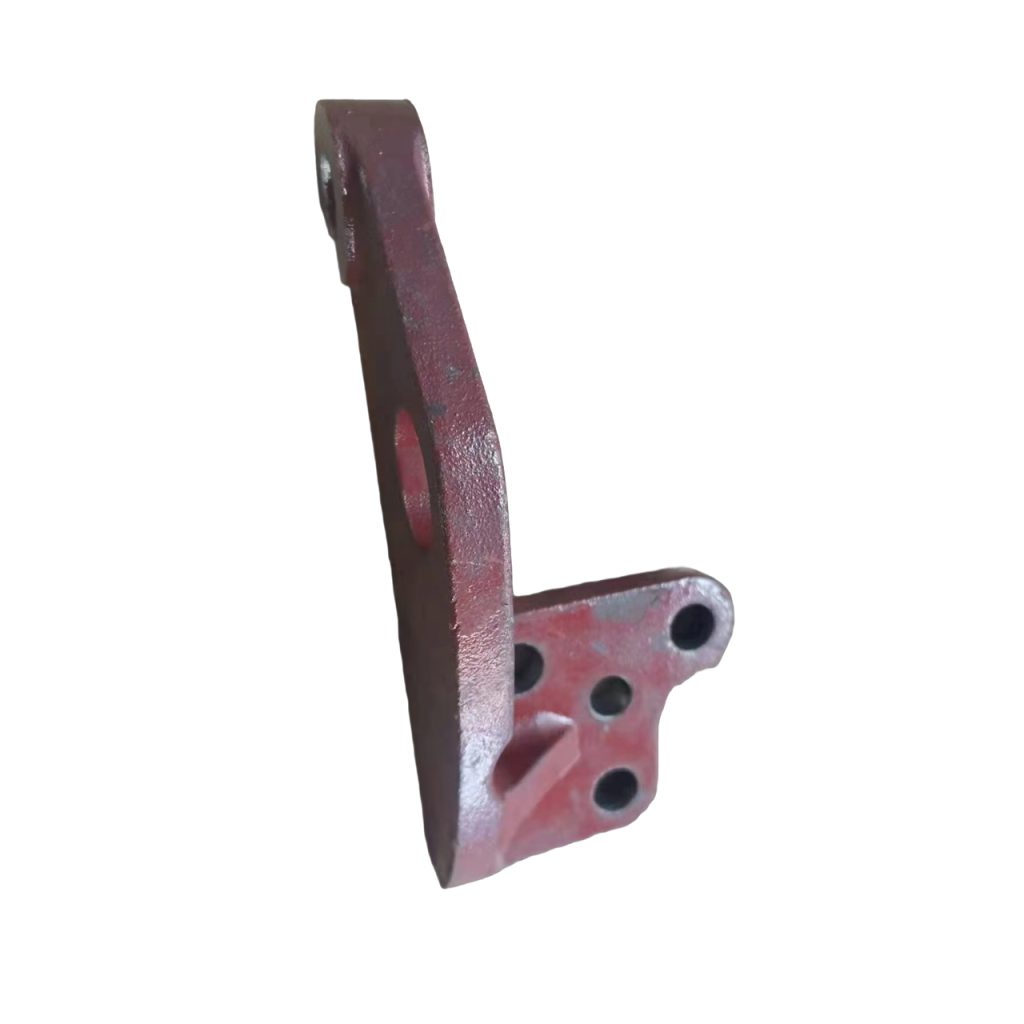
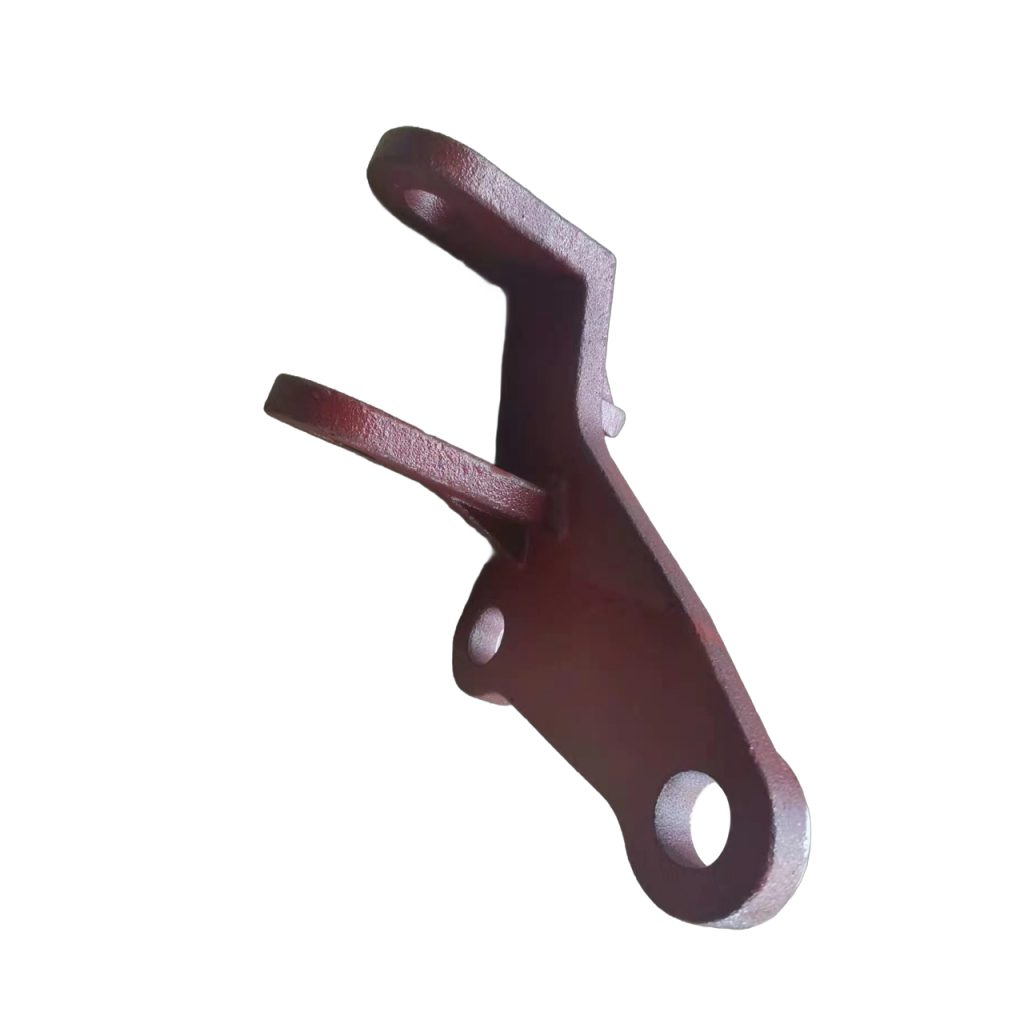
Выбор между литьем в песок и более высокоточными методами часто диктуется объемом партии. Для серийного производства деталей тракторов и спецтехники, где требуется высокая стабильность характеристик и совместимость с существующими платформами, часто применяется комбинация методов. Например, крупные корпусные детали, такие как корпуса бортовых редукторов или трансмиссии, целесообразно изготавливать литьем в песчаные формы из-за их габаритов и сложности внутренней геометрии. В то же время, мелкие узлы, такие как крышки коробок передач или кронштейны крепления, могут производиться более экономичными методами с высокой степенью автоматизации.
Важно отметить, что переход от одного метода литья к другому требует пересмотра конструкторской документации. Литники, припуски на механическую обработку и расположение ребер жесткости оптимизируются под конкретную технологию. Поставщик, обладающий компетенциями в нескольких видах литья, способен предложить заказчику наиболее эффективное технологическое решение, снижающее себестоимость детали без потери ее функциональности.
В условиях современного машиностроения требования к качеству литых заготовок постоянно растут. Наличие дефектов литья, таких как газовая пористость, шлаковые включения, трещины или непровары, может привести к преждевременному выходу из строя всего агрегата. Поэтому система контроля качества должна охватывать все этапы производства: от входного контроля сырья до финальной приемки готовой продукции.
Для обеспечения надежности компонентов применяются методы неразрушающего контроля (НК), которые позволяют выявлять внутренние дефекты без повреждения детали. К наиболее распространенным методам относятся:
Все контрольные операции должны проводиться в соответствии с действующими государственными стандартами (ГОСТ) и внутренними техническими условиями предприятия. Документирование результатов контроля обеспечивает полную прослеживаемость каждой партии продукции. Это означает, что для любой отгруженной детали можно восстановить историю ее производства: дату плавки, результаты химических анализов, параметры термообработки и данные инспекции.
Регулярная аттестация персонала и калибровка измерительного оборудования являются неотъемлемой частью системы менеджмента качества. Только такой комплексный подход гарантирует, что поставляемые компоненты будут соответствовать заявленным характеристикам и выдерживать нагрузки, предусмотренные условиями эксплуатации тяжелой техники.
Отрасль сельскохозяйственного и специального машиностроения предъявляет уникальные требования к компонентам. Техника работает в условиях высоких динамических нагрузок, вибраций, воздействия абразивных сред (пыль, грязь) и экстремальных температур. Это требует от литых деталей не только высокой прочности, но и износоустойчивости, коррозионной стойкости и надежности соединений.
Компания Дантон-хан-рихтер-лимитед, являясь российским промышленным предприятием, специализируется на разработке и производстве высокоточных деталей именно для этого сектора. Ориентация на обеспечение отечественных машиностроительных предприятий надежными компонентами позволяет компании формировать продуктовую матрицу, полностью адаптированную к требованиям современных эксплуатационных условий. Основной акцент делается на технологической автономии и строгом соблюдении технических норм, что исключает зависимость от сторонних лицензий или импортных аналогов.
Ключевая продукция компании охватывает семь функциональных направлений, среди которых особое место занимают литье в песок, стальное литье, альтернативные виды литья, а также производство гидравлических компонентов и сборочных узлов. Такой широкий спектр технологий позволяет закрывать потребности клиентов в различных типах деталей — от простых кронштейнов до сложных корпусных элементов.
Среди конкретных изделий, производимых компанией, можно выделить:
Все изделия проектируются с учетом совместимости с существующими платформами отечественных тракторов и спецтехники. Это означает, что при замене компонентов или модернизации узлов не требуется внесение конструктивных изменений в основную машину. Компания опирается на собственные технические решения и устоявшиеся производственные стандарты, что обеспечивает стабильность качества и предсказуемость сроков поставки.
Современный подход к производству промышленных компонентов предполагает не просто изготовление отдельных деталей, а создание готовых к установке узлов. Вертикально интегрированная производственная структура позволяет контролировать весь цикл создания продукта. Производственная база Дантон-хан-рихтер-лимитед включает оснащенные участки литья, механической обработки, ковки, штамповки и сборки узлов.
Такая интеграция дает несколько существенных преимуществ для B2B-заказчика:
Особое внимание уделяется механической обработке литых заготовок. Точность станочного парка позволяет обеспечивать необходимые допуски на сопригаемых поверхностях, что критично для герметичности гидравлических систем и плавности работы трансмиссии. Сборка узлов производится с соблюдением всех технологических регламентов, включая моменты затяжки резьбовых соединений и правильность установки уплотнительных элементов.
Система управления качеством поддерживает стабильные сроки изготовления и гарантированную готовность к отгрузке в согласованные сроки. Полная прослеживаемость партий и документирование технологических операций позволяют быстро реагировать на любые запросы заказчика в постгарантийный период или при проведении аудита поставщика.
Для специалистов по закупкам и главных инженеров машиностроительных предприятий выбор поставщика литых деталей является стратегическим решением. Ошибка в выборе партнера может привести к остановке производственной линии, рекламациям от конечных пользователей и репутационным потерям. При оценке потенциальных производителей рекомендуется обращать внимание на следующие ключевые факторы:
Необходимо уточнить, какими именно видами литья владеет предприятие. Универсальные заводы, способные работать с разными технологиями (песчаное литье, кокильное, специальное литье), предлагают большую гибкость. Важно наличие собственного парка металлообрабатывающего оборудования, так как передача деталей на стороннюю механообработку увеличивает сроки и риски.
Наличие действующей системы контроля качества, включающей входной контроль сырья, межоперационный контроль и финальную приемку, является обязательным. Следует запросить информацию о применяемых методах неразрушающего контроля и наличии лабораторной базы для химического анализа сплавов. Соответствие продукции требованиям ГОСТ и возможность предоставления протоколов испытаний для каждой партии — признак зрелого производителя.
Опыт производства деталей именно для тяжелой, сельскохозяйственной или специальной техники свидетельствует о понимании специфики нагрузок и условий эксплуатации. Производитель, знакомый с требованиями к таким узлам, как бортовые редукторы или гидравлические распределители, сможет предложить более оптимальные конструктивные решения и избежать типичных ошибок при проектировании литых заготовок.
Надежность поставок зависит не только от производственных мощностей, но и от налаженной логистики. Важно оценить способность производителя обеспечивать стабильные сроки выполнения заказов. Дополнительным преимуществом является наличие сервисной политики, предусматривающей консультационную поддержку по вопросам монтажа, эксплуатации и замены компонентов. Это особенно важно при внедрении новых деталей или модернизации existing equipment.
В условиях изменчивого рынка способность производителя оперативно реагировать на изменения технического задания, корректировать чертежи и адаптироваться к потребностям заказчика становится конкурентным преимуществом. Партнерские отношения подразумевают оперативную обратную связь и готовность к совместной работе над улучшением характеристик продукции.
Текущая экономическая ситуация стимулирует развитие отечественного производства критически важных компонентов. Стратегическая цель таких компаний, как Дантон-хан-рихтер-лимитед, заключается в укреплении роли российского производителя в цепочке создания стоимости для отрасли сельскохозяйственного и специального машиностроения. Повышение уровня локализации позволяет снизить зависимость от импортных поставок, обеспечить стабильность снабжения и сократить валютные риски для машиностроительных заводов.
Развитие технологий литья цветных и черных сплавов в России идет по пути повышения точности, улучшения качества поверхности и внедрения автоматизированных систем контроля. Инвестиции в модернизацию производственных баз позволяют отечественным предприятиям выпускать продукцию, не уступающую по характеристикам зарубежным аналогам, но при этом более адаптированную к местным условиям эксплуатации и доступную по цене.
Для потребителей это означает возможность получения качественных комплектующих с предсказуемыми сроками поставки и полной технической поддержкой. Сотрудничество с локализованными производителями способствует развитию всей отрасли, создавая базу для дальнейшего технологического суверенитета российского машиностроения.
Литье цветных сплавов и производство сложных металлических компонентов для тяжелой техники — это область, где важны не только технические параметры, но и надежность партнерства. Выбор правильного поставщика позволяет оптимизировать затраты на производство, повысить качество конечной продукции и обеспечить бесперебойную работу сервисных центров.
При формировании технического задания на поставку литых деталей рекомендуется максимально подробно описывать условия эксплуатации, требуемые стандарты качества и предпочтительные методы контроля. Это позволит производителю предложить наиболее эффективное технологическое решение. Компания Дантон-хан-рихтер-лимитед готова рассмотреть индивидуальные технические задания, обеспечить оперативную обратную связь и предоставить гибкие условия сотрудничества для предприятий машиностроения по всей территории Российской Федерации.
Для уточнения технических требований, получения коммерческого предложения или консультации по вопросам замены импортных аналогов отечественными компонентами, рекомендуется связаться с техническими специалистами производителя. Индивидуальный подход к каждому проекту позволяет найти оптимальное решение даже для самых сложных задач в области производства деталей для тракторной и специальной техники.