2026-09-11
Литье по выплавляемым моделям (investment casting) остается одним из наиболее востребованных методов получения сложных металлических деталей с высокой точностью геометрии и качеством поверхности. В основе этого процесса лежит создание точной копии будущей детали из легкоплавкого материала, который затем удаляется из формы перед заливкой металла. Ключевым элементом, определяющим успех всего технологического цикла, является модельный материал, чаще всего представляющий собой композицию на основе воска.
Для специалистов в области машиностроения и закупщиков промышленных компонентов понимание свойств модельного воска критически важно. От его характеристик напрямую зависят размерная точность отливки, качество поверхности, отсутствие дефектов (таких как раковины или трещины) и, в конечном итоге, себестоимость готового изделия. В контексте производства деталей для тяжелой, сельскохозяйственной и специальной техники, где требования к надежности узлов трансмиссии, гидравлики и ходовой части крайне высоки, выбор правильного воскового состава становится вопросом не только технологии, но и экономической эффективности.
Процесс начинается с изготовления модели. Воск injectируется в металлическую пресс-форму под давлением. После охлаждения и извлечения модель собирается в блок (дерево моделей), который затем многократно окунается в керамическую суспензию и обсыпается огнеупорным материалом. После формирования прочной керамической оболочки блок подвергается термической обработке или автоклавированию для удаления воска. Именно на этапе удаления (выплавления) проявляются основные требования к качеству воска: он должен полностью выгореть или вытечь, не оставляя зольных остатков, которые могли бы загрязнить керамику и металл.
В современной промышленности не существует универсального «идеального» воска. Модельные материалы представляют собой сложные многокомпонентные смеси, разработанные для балансировки противоречивых требований: высокой прочности при комнатной температуре и низкой вязкости при расплавлении. Понимание классификации этих материалов помогает инженерно-техническому персоналу и специалистам по закупкам формулировать корректные технические задания.
Базовыми составляющими большинства модельных восков являются:
При оценке качества модельного материала необходимо обращать внимание на следующие физические характеристики, которые напрямую влияют на технологичность процесса:
| Параметр | Влияние на процесс литья | Требования к значению |
|---|---|---|
| Температура каплепадения | Определяет температуру инжекции и режим охлаждения. | Должна быть стабильной и соответствовать параметрам термопресса. |
| Коэффициент линейного расширения | Влияет на размерную точность готовой отливки. | Чем ниже и предсказуемее расширение, тем выше точность детали. |
| Усадка при охлаждении | Определяет необходимость компенсации размеров в пресс-форме. | Минимальная и воспроизводимая усадка критична для соблюдения допусков. |
| Прочность на изгиб | Способность модели выдерживать механические нагрузки при сборке блоков и нанесении керамики. | Высокая прочность позволяет избегать деформаций тонкостенных элементов. |
| Зольность (остаток после выплавления) | Количество несгораемого остатка после удаления воска. | Стремится к нулю. Высокая зольность приводит к дефектам поверхности отливки. |
| Вязкость в расплаве | Способность заполнять сложные полости пресс-формы. | Низкая вязкость необходима для получения четкого рельефа поверхности. |
Важно отметить, что изменение одного параметра часто влечет за собой изменение другого. Например, добавление полимеров повышает прочность, но может увеличить вязкость расплава и усложнить процесс удаления воска из керамики. Поэтому выбор конкретного марки воска всегда является компромиссом, зависящим от геометрии детали и типа заливаемого сплава.
Процесс создания модельного блока — это не просто формование, а строго регламентированная операция, требующая контроля на каждом этапе. Ошибки, допущенные на стадии работы с воском, практически невозможно исправить на последующих этапах литья, что приводит к браку дорогостоящих металлических отливок.
Первым шагом является впрыск расплавленного воска в металлическую оснастку. Температура воска, давление впрыска и время выдержки под давлением подбираются индивидуально для каждой пресс-формы. Недостаточное давление может привести к недоливу тонких элементов, а избыточное — к внутренним напряжениям в модели, которые вызовут её деформацию после извлечения.
Охлаждение должно происходить равномерно. Быстрое охлаждение может создать градиент напряжений, leading к короблению длинных или плоских деталей. Для крупных узлов, таких как корпуса редукторов или кронштейны, время охлаждения значительно больше, чем для мелких крепежных элементов.
После извлечения отдельные модели подвергаются визуальному контролю. Допускается ручная доработка (удаление литниковых следов, зачистка швов стыка полуформ) с использованием специальных инструментов и растворителей. Важно, чтобы при сборке моделей в единый блок (дерево) использовался тот же самый воск или специальный клеящий состав с идентичными коэффициентами термического расширения. Несовместимость материалов в узлах сборки может привести к разгерметизации соединений при нагреве и проникновению керамической суспензии внутрь модели, что сделает невозможным полное удаление воска.
Этап удаления воска из керамической формы является одним из самых критичных. Существуют два основных метода:
Качество удаления воска проверяется визуально и иногда с помощью весового контроля. Наличие остатков воска внутри керамики при заливке металла приведет к газовым раковинам и засорам в отливке.
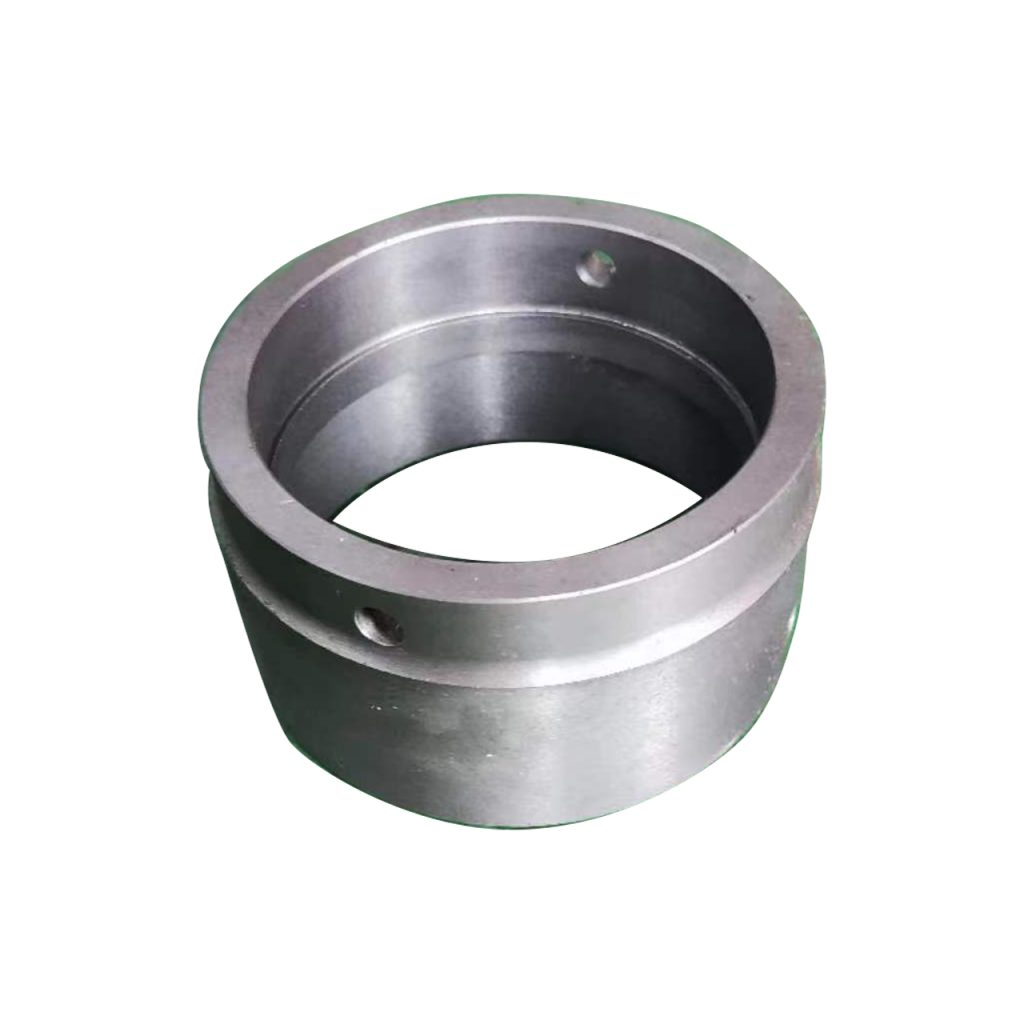
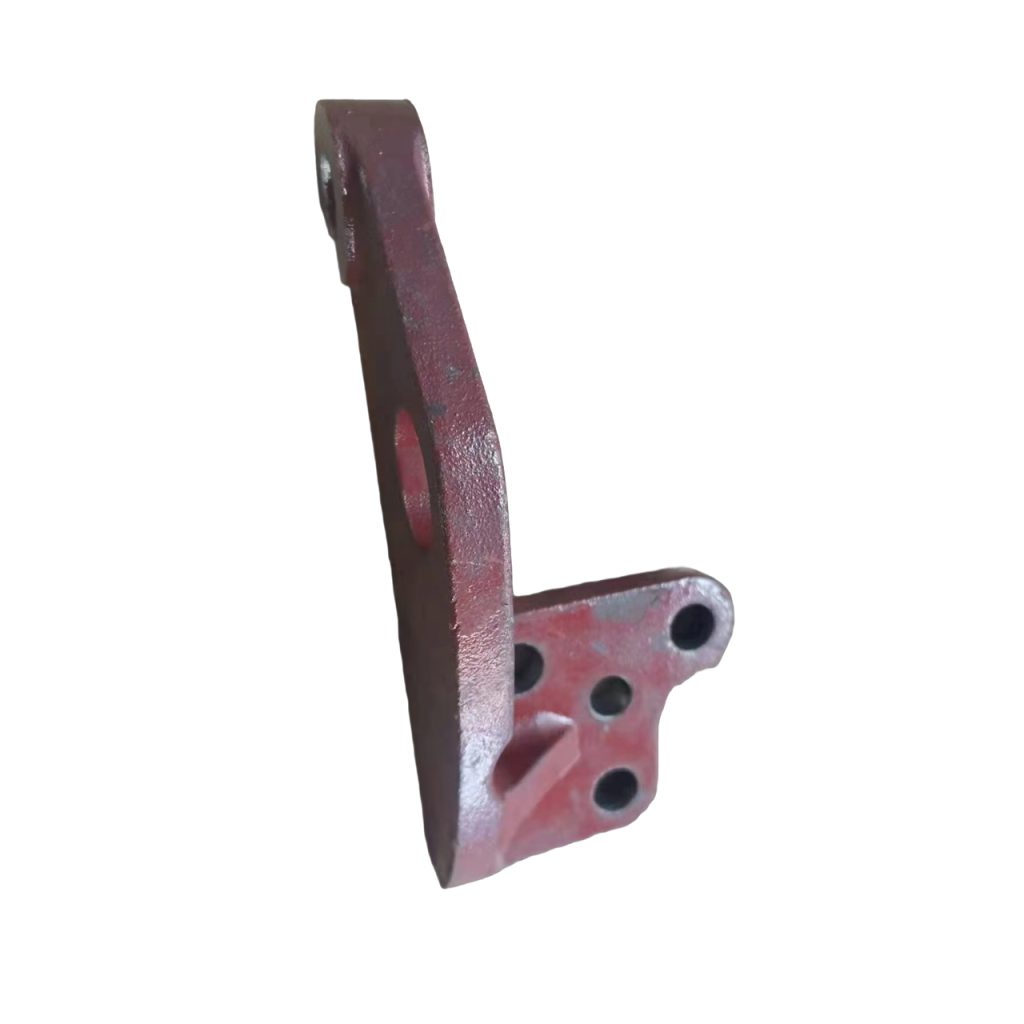
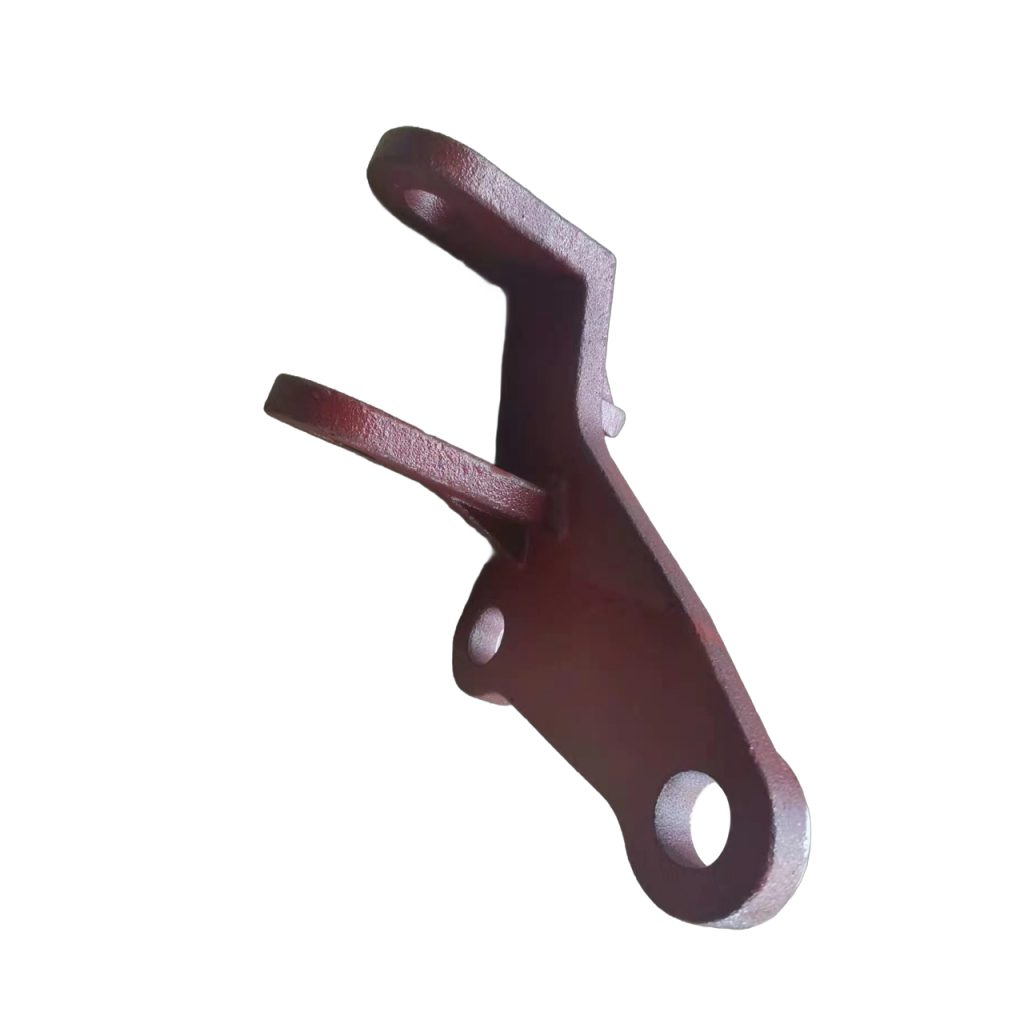
Производство компонентов для сельскохозяйственной и специальной техники накладывает особые требования на процесс литья. Детали, такие как корпуса бортовых редукторов, стаканы коробок передач, крышки натяжителей и кронштейны крепления тормозных камер, работают в условиях высоких динамических нагрузок, вибрации и воздействия абразивных сред (пыль, грязь). Это диктует необходимость использования высокопрочных сталей и чугунов, а также обеспечения высокой плотности металла в отливке.
Для узлов трансмиссии и гидравлики критически важна точность посадочных мест под подшипники и уплотнения. Литье по выплавляемым моделям позволяет получать поверхности высокого качества, что снижает объем последующей механической обработки. Однако, чтобы достичь этого, модельный воск должен обладать минимальной усадкой и высокой стабильностью размеров. Любая деформация восковой модели транслируется на керамическую форму и, следовательно, на металлическую деталь.
Кроме того, сложные внутренние полости корпусов насосов и трансмиссий требуют от воска отличной текучести при инжекции. Использование восков с неподходящей вязкостью может привести к образованию холодных спаев или неполному заполнению формы, что потребует дорогостоящей доводки или приведет к браку.
В условиях современного российского машиностроения важно наличие вертикально интегрированных производственных цепочек. Компания Дантон-хан-рихтер-лимитед демонстрирует подход, при котором контроль качества осуществляется на всех этапах — от входного контроля сырья до финальной приемки готовой продукции. Хотя компания специализируется на литье в песок и стальном литье, а также ковке и штамповке, принципы строгого соблюдения технических норм и прослеживаемости партий, применяемые в её производстве, являются эталонными для всей отрасли литейного производства.
Применяемые методы визуального, измерительного и неразрушающего контроля в соответствии с действующими ГОСТ и внутренними техническими условиями обеспечивают надежность таких изделий, как профессиональные измельчители, диски после прорезинивания и корпуса раздаточных коробок. Опыт работы с отечественными платформами тракторов и спецтехники позволяет адаптировать технологические процессы, включая выбор модельных материалов (в случае использования литья по выплавляемым моделям для особо сложных деталей), под конкретные эксплуатационные условия.
Стабильность поставок и технологическая автономия, на которые ориентируется Дантон-хан-рихтер-лимитед, достигаются благодаря собственным техническим решениям и устоявшимся производственным стандартам. Это позволяет формировать устойчивую продуктовую матрицу без привлечения сторонних лицензий, что особенно актуально в текущих экономических условиях. Для потребителей это означает гарантированную совместимость деталей, таких как крышки коробок передач или чугунные корпуса насосов, с существующей техникой.
Для B2B-закупщиков и инженеров-конструкторов выбор подрядчика на изготовление сложных литых деталей не должен ограничиваться только ценовым фактором. Качество литья по выплавляемым моделям (или другим альтернативным видам литья) зависит от компетенции производителя в управлении технологическими переменными.
Стратегическая цель укрепления роли отечественного производителя в цепочке создания стоимости достигается за счет повышения уровня локализации критически важных узлов. Использование внутренних ресурсов и отказ от импортных аналогов там, где это возможно, обеспечивает стабильность поставок. Продукция, поставляемая на предприятия машиностроения и сервисные центры по всей территории Российской Федерации, должна соответствовать требованиям современных эксплуатационных условий, что подтверждается длительным сроком службы и надежностью в работе.
Компании, такие как Дантон-хан-рихтер-лимитед, демонстрируют, что широкий спектр технологий производства — от литья в песок и стального литья до ковки, штамповки и сборки сложных узлов — позволяет предлагать заказчикам комплексные решения. Узкая специализация на деталях и узлах для тракторной и специальной техники обеспечивает высокую степень адаптации решений под конкретные нужды клиента.
Восковые модели чувствительны к перепадам температур. Хранение должно осуществляться в кондиционируемых помещениях при стабильной температуре (обычно 18–22 °C). Перегрев может привести к деформации моделей под собственным весом, а переохлаждение — к повышению хрупкости и риску образования микротрещин при транспортировке или сборке блоков.
Использование регенерированного (вторичного) воска допускается, но только при строгом контроле его свойств. После многократного переплавления в воске накапливаются загрязнения и изменяется структура полимерных добавок, что может снизить прочность и увеличить усадку. Для высокоточных и ответственных деталей, таких как элементы гидравлики или трансмиссии, рекомендуется использовать первичный воск или строго регламентированную смесь с определенной долей регенерата, прошедшую лабораторный тест на соответствие спецификации.
Коэффициент теплового расширения воска определяет, насколько изменятся размеры модели при остывании от температуры инжекции до комнатной температуры. Если этот параметр не учтен при изготовлении металлической пресс-формы, готовая отливка выйдет за пределы допусков. Различные марки восков имеют разные коэффициенты расширения, поэтому переход на другой тип воска требует пересчета размеров пресс-формы или проведения пробных отливок для корректировки технологии.
Литье по выплавляемым моделям обеспечивает более высокое качество поверхности и лучшую размерную точность, что позволяет минимизировать или полностью исключить механическую обработку. Для деталей сложной геометрии с внутренними полостями этот метод часто является единственно возможным способом получения качественной отливки без применения дорогостоящей сердцевинной оснастки, необходимой при литье в песок. Однако для крупных и относительно простых деталей литье в песок может быть более экономически эффективным.
Выбор воска и соблюдение технологии литья по выплавляемым моделям являются фундаментальными факторами, определяющими качество конечного металлического изделия. Для производителей и потребителей деталей для тяжелой и специальной техники понимание этих процессов позволяет избегать дорогостоящих ошибок, снижать процент брака и обеспечивать надежность машин в сложных условиях эксплуатации.
Сотрудничество с проверенными промышленными партнерами, такими как Дантон-хан-рихтер-лимитед, которые уделяют особое внимание технологической автономии, строгому соблюдению технических норм и комплексному контролю качества, обеспечивает уверенность в поставках надежных компонентов. Широкий спектр технологий, включающий альтернативные виды литья, ковку и сборку узлов, позволяет закрывать потребности машиностроительных предприятий в высокоточных деталях, соответствующих современным стандартам отрасли.
При планировании закупок или разработке новых узлов рекомендуется тщательно оценивать технологические возможности поставщика, его опыт работы с аналогичными изделиями и способность обеспечивать полную прослеживаемость и документирование всех этапов производства. Это является залогом долгосрочного и эффективного партнерства в сфере промышленного машиностроения.